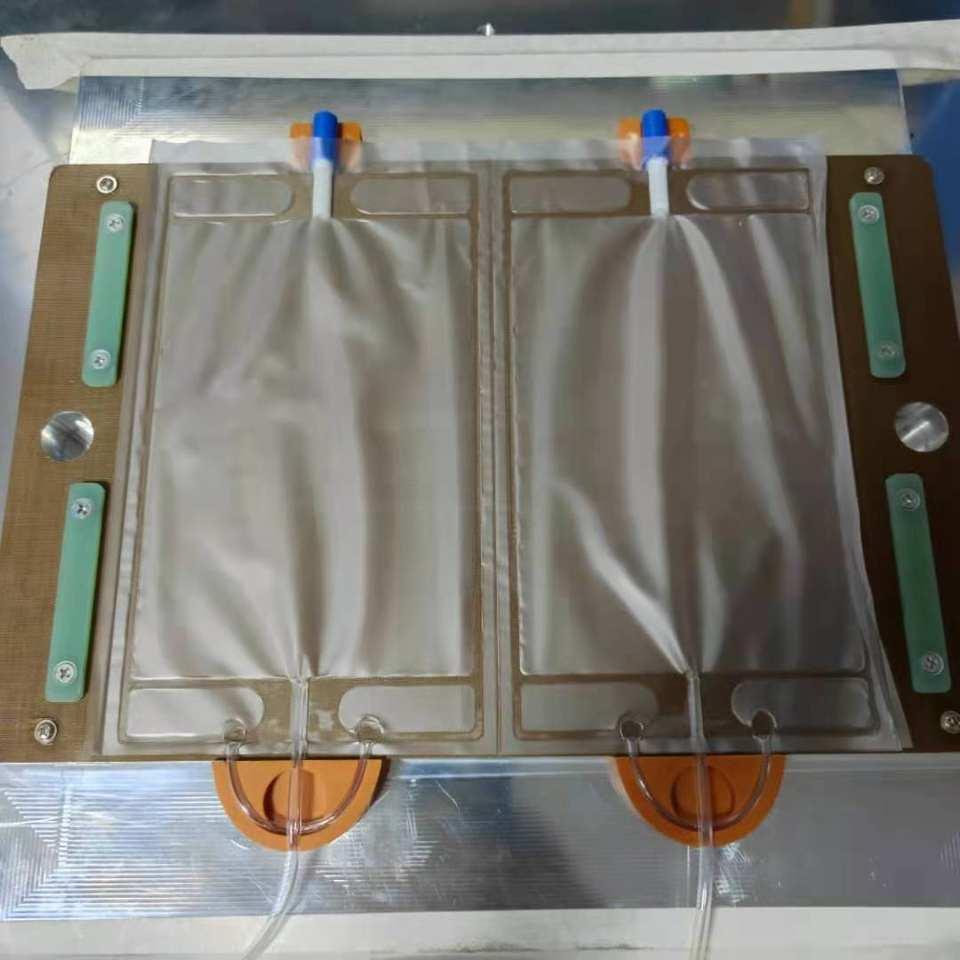
การเชื่อมความถี่สูงสําหรับกระเป๋าทางการแพทย์: ข้อควรพิจารณาเกี่ยวกับอุปกรณ์และกระบวนการ
กระเป๋าทางการแพทย์เป็นผลิตภัณฑ์เชื่อมที่ต้องการความแม่นยําสูงที่สุดในกระบวนการพลาสติก มันบรรจุของเหลวปลอดเชื้อ ถูกจับ เติม แขวน ปล่อย และบางครั้งก็ถูกอัดแรงดัน และซีลต้องคงสภาพสมบูรณ์ตลอดอายุการเก็บรักษาของสารภายใน การผสมผสานนี้ — การเชื่อมด้วยถุงทางการแพทย์ด้วยความถี่สูงในอัตราการผลิต พร้อมกระบวนการที่บันทึกไว้เบื้องหลังแต่ละล็อต — ทําให้ไม่สามารถใช้กาว การเย็บ และวิธีการความร้อนส่วนใหญ่ได้ นอกจากนี้ยังหมายความว่าอุปกรณ์ไม่สามารถเลือกได้โดยวัดกําลังเพียงอย่างเดียว สิ่งที่สําคัญคือวิธีที่เครื่องจักรควบคุมแรง รูปทรงเครื่องมือ และความแม่นยําของรอบ เพราะนั่นคือตัวแปรที่รายงานการตรวจสอบต้องยึดถือ
ทําไมถุงทางการแพทย์จึงถูกเชื่อมด้วยความถี่สูง
ถุงของเหลวผลิตจากฟิล์มเทอร์โมพลาสติกที่ยืดหยุ่น โดยปกติจะทําเป็นหลายชั้น มีพอร์ตแข็ง ท่อ และบางครั้งมีผนังกั้นภายในเชื่อมเป็นชุดเดียวกัน มีเพียงไม่กี่กระบวนการที่สามารถเชื่อมต่อทั้งหมดนี้ในรอบเดียวโดยไม่ให้มีวัตถุแปลกปลอมเข้าสู่เส้นทางของไหล
ตะเข็บที่ทําจากถุงเอง
การเชื่อม HF เชื่อมฟิล์มเข้ากับตัวเอง ไม่มีชั้นกาว ไม่มีคราบตัวทําละลาย และไม่มีวัสดุที่สามที่อาจซึมเข้าสู่เนื้อหา — ซีลทางเคมีเหมือนกับผนังถุง
แน่นกันรั่วทั่วทั้งตะเข็บ
รอยเชื่อมมีความต่อเนื่องและสม่ําเสมอในความลึก จึงต้านทานแรงกดภายในและการงอซ้ํา ๆ รอยต่อที่เย็บหรือซีลด้วยความร้อนจะรวมแรงเครียดที่รูตะเข็บและที่ปลายของโซนฟิวชัน
พอร์ตและท่อในรอบเดียวกัน
ช่องออก, จุดฉีด, ที่แขวน และแผ่นกั้นภายในจะถูกเครื่องมือวางตําแหน่งและเชื่อมพร้อมกันกับเส้นขอบถุง ซึ่งช่วยลดการต่อครั้งที่สองและความเสี่ยงการปนเปื้อนที่ตามมา
วงจรที่ทําซ้ําได้และบันทึกได้
พลังงาน เวลา ความดัน และการระบายความร้อนสามารถตั้งค่าเป็นตัวเลขและบันทึกได้ ซึ่งเป็นสิ่งที่ทําให้การตรวจสอบกระบวนการและการติดตามแบตช์เป็นไปได้ตั้งแต่แรก
เนื่องจากซีลขึ้นอยู่กับการตอบสนองแบบไดอิเล็กทริกของฟิล์ม การเลือกวัสดุจึงเป็นตัวขับเคลื่อนทุกอย่างในขั้นตอนถัดไป ลักษณะของขั้ว ปริมาณพลาสติไซเซอร์ และโครงสร้างชั้นในสนามไฟฟ้าถูกกล่าวถึงใน <สไตล์ href="https://www.chenghaomachinery.com/article/pvc-tpu-and-pu-welding-how-material-properties-affect-the-welding-process.html" ="สี:#304d99;ข้อความ-ตกแต่ง:ขีดเส้นใต้;">คุณสมบัติของวัสดุ PVC, TPU และ PU
ประเภทถุงและความแตกต่างบนเครื่อง
ถุงที่ผู้ผลิตผลิตมักจะไม่เหมือนกันทั้งหมด และแต่ละประเภทก็มีความต้องการที่แตกต่างกันในเรื่องเครื่องมือ แรง และการออกแบบรอบ เครื่องเดียวมักจะสามารถใช้งานหลายแบบได้ แต่ต้องเป็นสเปคที่ออกแบบมาโดยเน้นสเปคที่ต้องการมากที่สุด ไม่ใช่สเปคที่พบบ่อยที่สุด
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="การเติมช่องว่าง:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ประเภทกระเป๋า
สไตล์ < ="การกันกระแทก:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">โครงสร้างทั่วไป
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">สิ่งที่เครื่องต้องการจากเครื่องจักร
| ถุงของเหลวทางหลอดเลือดดําห้องเดียว |
ฟิล์ม PVC ทางการแพทย์สองหรือสามชั้น, ช่องเชื่อมเชื่อมหนึ่งหรือสองช่อง, รูแขวน |
แรงเท่ากันบนพื้นที่กว้าง; เครื่องมือที่ปิดผนึกรอบพอร์ตโดยไม่บดบังลูเมน |
| ถุงหลายห้อง |
ช่องแยกแยกแบ่งด้วยซีลภายในที่ลอกออกได้หรือแตกหัก | ได้
ความเข้มของการเชื่อมสองระดับในรอบเดียว — เส้นขอบถาวรและตัวแบ่งความแข็งแรงควบคุม |
| ถุงเลือด |
PVC หนากว่า มีหลายพอร์ตและท่อ บางครั้งมีถุงเก็บตัวอย่างในตัว |
แรงหนีบสูงขึ้นและการเย็นตัวนานขึ้นภายใต้แรงกด; ความคลาดเคลื่อนของขนาดที่ช่องเข้าพอร์ตแน่นมาก |
| ถุงปัสสาวะและถุงระบาย |
ตัวฟิล์มบางพร้อมข้อต่อเชื่อมทางเข้า ทางออก และข้อต่อแท็ป มักมีขนาดใหญ่ |
พื้นที่อิเล็กโทรดขนาดใหญ่ที่กําลังไฟปานกลาง; การจัดการตะเข็บยาวที่ไม่มีการรองรับโดยไม่มีรอยย่น |
| TPN และถุงโภชนาการ |
ฟิล์มหลายชั้น มักมีชั้นกั้นออกซิเจน พร้อมช่องเชื่อมหลายช่อง |
ควบคุมโปรไฟล์ความร้อนอย่างระมัดระวังเพื่อไม่ให้ชั้นกั้นเสียหายที่ขอบรอยต่อ |
| ถุงสําหรับรดน้ําและบรรจุภัณฑ์ |
โครงสร้างสองชั้นเรียบง่าย ปริมาตรสูง การพอร์ตน้อย | ที่สุด
อัตราการส่งข้อมูลมากกว่าความแม่นยํา — โดยปกติจะเป็นแบบหมุนหรือแบบอินไลน์ |
วัสดุและสิ่งที่ต้องใช้
กระเป๋าทางการแพทย์ส่วนใหญ่ยังคงทําจาก PVC เพราะเชื่อมง่าย โปร่งใส ยืดหยุ่น และเข้าใจง่ายโดยหน่วยงานกํากับดูแล การเปลี่ยนจากการใช้ PVC พลาสติกเปลี่ยนสูตรมากกว่ากระบวนการ แต่ในหลายกรณีก็ทําให้โอกาสในการเชื่อมแคบลง
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="การเติมแผ่น: 12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">วัสดุ
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">HF ตอบกลับ
| Process Note |
| PVC ทางการแพทย์ที่ผ่านการเคลือบพลาสติก (DEHP) |
แข็งแรงและคาดเดาได้ |
หน้าต่างเชื่อมกว้าง; วัสดุอ้างอิงสําหรับการผลิตถุง |
| PVC พลาสติกปราศจาก DEHP |
พฤติกรรมการสูญเสียที่แตกต่างจาก DEHP เล็กน้อย |
สูตรไม่สามารถถ่ายโอนได้ — ระบบพลาสติไซเซอร์จะเปลี่ยนทั้งการสร้างความร้อนและการทําให้นุ่ม |
| EVA และฟิล์มหลายชั้นที่ใช้ EVA |
ปานกลาง; ตอบสนองบางส่วนผ่านโพลาร์โคโมโนเมอร์ |
ต้องการความแข็งแรงของสนามสูงขึ้นและควบคุมแรงดันที่เข้มงวดขึ้น; ชั้นกั้นจะจํากัดอุณหภูมิที่ใช้งานได้ |
| ฟิล์ม TPU ทางการแพทย์ |
ดี แต่นุ่มและยืดหยุ่นมากขึ้นเมื่อร้อน |
การทําความเย็นภายใต้แรงดันเป็นสิ่งสําคัญ; ต้องควบคุมความชื้นก่อนเชื่อม |
| ฟิล์มโพลีโอเลฟินแบบไม่มีขั้ว (PP, PE) |
แย่มากที่ความถี่ HF แบบดั้งเดิม |
ไม่ใช่การใช้งานแบบ HF — ฟิล์มเหล่านี้เป็นกระบวนการความร้อนหรืออัลตราโซนิก |
การกําหนดค่าอุปกรณ์สําหรับการผลิตถุง
อุปกรณ์เชื่อมถุงมีหลากหลาย ตั้งแต่เครื่องอัดแบบแมนนวลจนถึงสายงานอัตโนมัติเต็มรูปแบบ การเลือกที่ถูกต้องขึ้นอยู่กับขนาดถุง ปริมาณการผลิตรายวัน และจํานวนผลิตภัณฑ์ที่ต้องใช้งานบนสินทรัพย์เดียวกัน อุปกรณ์เชื่อมถุงทางการแพทย์ที่ออกแบบมาโดยเฉพาะ จัดการปิดผนึกพอร์ตและเส้นขอบในครั้งเดียว ซึ่งทําได้ยากด้วยเครื่องพิมพ์ทั่วไป
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์< ="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">การกําหนดค่า
สไตล์ < ="การบุช่องว่าง:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ความเหมาะสม
สไตล์< ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ผลลัพธ์ทั่วไป
| การพิมพ์หัวเดียว |
ทดลอง, ล็อตเล็ก, หลายรูปแบบ, ขนาดถุงขนาดใหญ่ |
Operator-paced |
| กดสองหัว |
สองสถานีสลับกัน หนึ่งคนควบคุม ใช้เครื่องกําเนิดไฟฟ้าได้ดีขึ้น |
ประมาณสองเท่าของหัวเดียวที่มีกําลังเท่ากัน |
| ป้อมหมุน |
สินค้าปริมาณมากแบบเดี่ยวที่ผู้ปฏิบัติงานโหลดขณะที่สถานีที่สองเชื่อมและสถานีที่สามเย็นตัว | ลง
ต่อเนื่อง จํากัดเวลาโหลด |
| บรรทัดอัตโนมัติพร้อมป้อนม้วน |
ถุงบรรจุและถุงง่าย; ฟิล์มป้อนจากม้วน เชื่อม ตัด และวางซ้อนอัตโนมัติ |
สูงสุดด้วยแรงงานน้อย | ที่สุด
| สถานีพอร์ตและท่อเฉพาะ |
เพิ่มเมื่อคุณภาพเชื่อมพอร์ตต้องการรอบควบคุมแยกต่างหากจากเส้นขอบถุง |
ป้อนบรรทัดที่มีอยู่ |
ข้อควรพิจารณากระบวนการที่ใช้ตัดสินคุณภาพซีล
การเชื่อมในพอร์ตและท่อ
พอร์ตเป็นจุดอ่อนที่สุดของถุงของเหลว เพราะเป็นจุดที่ชิ้นส่วนแข็งพบกับฟิล์มยืดหยุ่น เครื่องมือต้องล้อมรอบพอร์ตเพื่อให้วัสดุไหลรอบและปิดสนิทโดยไม่ทําให้รูท่อยุบตัวหรือดันฟิล์มที่นุ่มลงในเส้นทางของไหล เมื่อก้านพอร์ตเป็นวัสดุที่แตกต่างจากฟิล์มถุง รอยเชื่อมจะอาศัยการห่อหุ้มและการล็อกทางกลมากกว่าการหลอมรวมจริง และหน้าต่างแรงดันในพื้นที่นั้นแคบกว่าขอบแบน ในบางแบบ สถานีพอร์ตต้องมีการตั้งค่าแรงของตัวเอง ซึ่งจะเป็นไปได้ก็ต่อเมื่อเครื่องกดอนุญาตให้ควบคุมพื้นที่นั้นได้อย่างอิสระ
ความกว้างซีล, รูปทรงมุม และเส้นโค้งภายใน
ความกว้างของซีลถูกเลือกตามน้ําหนักที่ตะเข็บจะรับได้ แต่มุมและส่วนโค้งก็สําคัญไม่แพ้กัน มุมภายในที่คมชัดจะรวมความเครียดลอกและเป็นสาเหตุทั่วไปของการล้มเหลวของรอยต่อ ดังนั้นควรออกแบบการเปลี่ยนรัศมีและรัศมีที่กว้างในเครื่องมือตั้งแต่เริ่มต้น ด้านกลไกของรูปทรงอิเล็กโทรด — วัสดุ รูปทรงขอบ และพฤติกรรมทางความร้อน — อธิบายไว้ในคู่มือ ออกแบบอิเล็กโทรดสําหรับการเชื่อมความถี่สูง
การทําความเย็นภายใต้แรงดัน
ฟิล์มถุงบางและรอยต่อร้อนจะอ่อนแอ หากแคลมป์เปิดขณะที่รอยเชื่อมยังนุ่ม รอยต่อสามารถแยกออกภายในและยังคงดูต่อเนื่องภายนอก — ข้อบกพร่องที่รอดพ้นจากการตรวจสอบด้วยสายตาและล้มเหลวในการใช้งาน เวลาการทําความเย็นภายใต้แรงดันเต็มต้องตั้งจากวัสดุและกอง ไม่ใช่จากเวลาที่สั้นที่สุดที่ผู้ปฏิบัติงานจะรักษาความเร็วได้ สําหรับโครงสร้างที่หนาหรือไวต่อความชื้น เครื่องอุ่นล่วงหน้าก่อนเครื่องอัดจะช่วยลดความชื้นบนพื้นผิวและทําให้รอบการเชื่อมสั้นลงโดยไม่ลดช่วงการทําความเย็น
ความสะอาดและการควบคุมอนุภาค
พื้นผิวของเครื่องมือจะสัมผัสกับฟิล์มโดยตรง ดังนั้นอิเล็กโทรดและแผ่นกดจึงกลายเป็นส่วนหนึ่งของแผนการควบคุมการปนเปื้อน ซึ่งหมายถึงพื้นผิวที่เรียบและทนต่อการกัดกร่อน ทําความสะอาดได้ ไม่มีสารหล่อลื่นที่เปิดเผยในบริเวณเชื่อม และต้องใส่ใจเรื่องการจ่ายอากาศ — เครื่องอัดลมที่มีตัวกรองที่ไม่ได้รับการบํารุงรักษาสามารถทิ้งละอองน้ํามันไว้ตรงที่ถุงถูกปิดผนึกได้อย่างแม่นยํา
การตรวจสอบสูตรและความสามารถในการทําซ้ํา
ตัวอย่างที่ดีสามครั้งติดต่อกันไม่ใช่กระบวนการที่ผ่านการตรวจสอบความถูกต้อง สูตรถุงจะพิสูจน์ได้ก็ต่อเมื่อเครื่องจักรรักษากําลัง เวลา แรง และการระบายความร้อนเท่าเดิมตลอดการผลิตเต็มจํานวน การเปลี่ยนกะ และเมื่อสิ้นสุดกะงานยาวเมื่อเครื่องกําเนิดไฟฟ้าและเครื่องมือร้อน ความสามารถในการบันทึกและเอาต์พุตที่เสถียรของเครื่องกําเนิดไฟฟ้าจึงเป็นข้อกําหนดของอุปกรณ์ ไม่ใช่ความสะดวกสบาย กฎทั่วไปสําหรับการเก็บกระบวนการเชื่อมไว้ภายในหน้าต่างถูกกําหนดไว้ใน <สไตล์ href="https://www.chenghaomachinery.com/article/how-to-reduce-defects-and-downtime-in-high-frequency-welding-production.html" แบบ="สี:#304d99;ข้อความ-ตกแต่ง:ขีดเส้นใต้;">ลดข้อบกพร่องและเวลาหยุดทํางานในกระบวนการเชื่อม HF
การควบคุมคุณภาพและการทดสอบ
การทดสอบถุงทางการแพทย์คือการหารอยต่อที่รั่ว ไม่ใช่รอยต่อที่ดูเหมาะสม การทดสอบด้านล่างนี้คือการทดสอบที่เกี่ยวข้องกับประสิทธิภาพการให้บริการจริง
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="การเติมช่องว่าง:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ทดสอบ
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">สิ่งที่เปิดเผย
| การทดสอบแรงดันแบบระเบิด |
ความแข็งแรงสูงสุดของรอยต่อและรอยต่อพอร์ต ทดสอบจนเสียหายบนตัวอย่าง |
| การทดสอบการลดแรงดันและการรั่วไหล |
รูเข็มและการหลอมรวมที่ไม่สมบูรณ์ซึ่งการตรวจสอบด้วยสายตาไม่สามารถเห็นได้ ถูกนําไปใช้กับถุงที่เสร็จสมบูรณ์ |
| การซึมผ่านของสีย้อม |
capillary เดินผ่านรอยต่อที่เชื่อมกันแต่ไม่หลอมรวมตลอดความกว้างเต็ม |
| การทดสอบลอกและดึง |
ว่ารอยต่อจะหลุดออกมาอย่างสม่ําเสมอหรือไม่ แสดงว่าฟิล์มเองถูกเชื่อมต่อกัน ไม่ใช่แค่ติดกัน |
| การตรวจสอบหน้าตัดขวา | ง
ความลึกของการเชื่อมจริงเมื่อเทียบกับขนาดฟิล์ม และว่าฟิล์มถูกทําให้บางเกินไปหรือไม่ |
| การทดสอบดึงท่อและแรงบิด |
ความสมบูรณ์ของจุดเชื่อมต่อพอร์ตกับท่อใต้มือจับที่ถุงบรรจุ | ได้รับ
ความสัมพันธ์ระหว่างตัวแปรกระบวนการกับความแข็งแรงที่การทดสอบเหล่านี้วัดได้อธิบายอย่างละเอียดใน ปัจจัยใดที่มีผลต่อความแข็งแรงในการเชื่อมความถี่สูง
ระบุอุปกรณ์สําหรับการผลิตที่มีการควบคุม
นอกเหนือจากประสิทธิภาพการเชื่อมเอง เครื่องจักรที่ใช้ผลิตถุงทางการแพทย์ต้องรองรับการบันทึกและการควบคุมที่ผลิตภัณฑ์ต้องการ ประเด็นเหล่านี้ควรได้รับการแก้ไขในขั้นตอนการระบุ เพราะส่วนใหญ่ยากที่จะติดตั้งเพิ่มเติม
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์< ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ข้อกําหนด
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ทําไมจึงสําคัญในเส้นกระเป๋าทางการแพทย์
| การจัดเก็บสูตรอาหารแบบตัวเลขต่อผลิตภัณฑ์ |
สูตรต้องถูกเรียกคืนอย่างแม่นยํา ไม่ใช่ปรับแต่งใหม่โดยผู้ปฏิบัติงานในช่วงเริ่มกะ |
| การควบคุมและวัดแรง |
การอ่านค่าความดันหรือแรงที่ปรับเทียบแล้วคือสิ่งที่ทําให้การตั้งค่าสามารถตรวจสอบได้ |
| การบันทึกข้อมูลพารามิเตอร์รอบ |
ระเบียนแบตช์ต้องมีหลักฐานว่าแต่ละรอบทํางานภายในหน้าต่างที่ตรวจสอบแล้ว |
| โครงสร้างทําความสะอาดได้และทนต่อการกัดกิน |
รองรับการทําความสะอาดและควบคุมอนุภาครอบบริเวณเชื่อม |
| เอาต์พุตของเครื่องกําเนิดเสถียรตลอดช่วงชิฟต์ |
หลอดออสซิลเลเตอร์ที่เก่าจะเปลี่ยนกําลังส่งและทําให้กระบวนการลอยตัวหากไม่มีการตรวจสอบ |
| เอกสารเครื่องมือ |
ภาพวาดอิเล็กโทรดและวัสดุเป็นส่วนหนึ่งของเอกสารกระบวนการควบคุม |
6 ข้อควรพิจารณาก่อนที่คุณจะระบุ
1. ขนาดแรงจากพอร์ต ไม่ใช่ถุง ซีลเส้นขอบครอบคลุมพื้นที่กว้าง แต่จุดต่อพอร์ตเป็นข้อจํากัดของกระบวนการ ระบุเครื่องกดให้สถานีพอร์ตมีแรงเพียงพอ และตรวจสอบว่าสามารถลดพื้นที่ได้หากเส้นร่างถูกกดมากเกินไป
2. ถือว่าฟิล์มเป็นส่วนหนึ่งของข้อกําหนดของเครื่อง เกรด เกจ ระบบพลาสติไซเซอร์ และโครงสร้างชั้นต่าง ๆ จะเปลี่ยนสูตรอาหาร ตรวจสอบสเปคกับฟิล์มที่ให้มาจริง ไม่ใช่แผ่นข้อมูลตามชื่อ
3. ปกป้องส่วนที่เย็นของรอบ อย่าปล่อยให้เวลาทําความเย็นสั้นลงเพื่อเพิ่มกําลังการผลิต หากอัตราการส่งข้อมูลสั้น ให้เพิ่มสถานีที่สองแทน — เครื่องมือสําหรับปิดผนึกรอบพอร์ตและอินเสิร์ตจะอธิบายไว้ในหน้า
high frequency mold
4. แยกการเชื่อมออกจากการตัดแต่งเมื่อคุณภาพของขอบมีความสําคัญ เครื่องมือเชื่อมและตัดแบบผสมผสานช่วยเพิ่มผลผลิตแต่ใช้ขอบที่นุ่มขณะตัด; หากขอบถุงเป็นพื้นที่ซีลใช้งาน ให้แยกการทํางานออกจากกันโดยใช้อุปกรณ์เฉพาะ อุปกรณ์เชื่อมและตัด
5. วางแผนการทดสอบการรั่วไหลเป็นส่วนหนึ่งของเส้น กระเป๋าที่เชื่อมแต่ไม่ได้รับการทดสอบจะไม่ใช่กระเป๋าทางการแพทย์ที่เสร็จสมบูรณ์ เผื่อพื้นที่และการจัดการสําหรับการทดสอบการสลายตัวของแรงดันทันทีหลังการเชื่อม ในขณะที่ชุดงานยังสามารถติดตามได้ โครงสร้างถุงปิดสนิทที่ต้องผ่านแรงดันภายในจะถูกเชื่อมบนเครื่องจักรที่ออกแบบมาเพื่อหน้าที่นั้น เช่น
air bag weld and cutting
6. ซื้อสําหรับรุ่นต่าง ๆ ที่คุณจะใช้งานในสามปี รูปแบบพอร์ต, ผู้ผลิตฟิล์ม และขนาดกระเป๋าจะเปลี่ยนแปลงได้ เครื่องจักรที่มีเครื่องมือเปลี่ยนได้และมีช่วงแรงกว้างพอที่จะใช้งานได้นานกว่าสินค้าที่ซื้อมา
ความแตกต่างสุดท้ายที่ควรคํานึงถึงในขั้นตอนการระบุ เครื่องจักรที่ซื้อมาเพื่อเชื่อมโครงถุงไม่ได้หมายความว่าเป็นทรัพย์สินที่เหมาะสมสําหรับชิ้นส่วนอื่น ๆ ในอุปกรณ์เดียวกันโดยอัตโนมัติ — ชิ้นส่วนที่ขึ้นรูป ข้อต่อลูเออร์ และตัวเรือนแข็งอาจเป็นกระบวนการเชื่อมที่แตกต่างกันโดยสิ้นเชิง การตั้งแถวถุงก่อน และจัดการกับส่วนที่เหลือของการประกอบเป็นการตัดสินใจแยกต่างหาก มักจะนําไปสู่การจัดสรรงบประมาณเดียวกันได้ดีขึ้น
คําถามที่พบบ่อย
กระเป๋าแพทย์ทุกใบสามารถเชื่อมด้วยความถี่สูงได้หรือไม่?
หมายเลข ฟิล์มต้องมีขั้วพอที่จะให้ความร้อนในสนามไฟฟ้า ฟิล์ม PVC, EVA และ TPU ที่ผ่านการเคลือบพลาสติกเชื่อมได้ดี; ฟิล์มโพลีโอเลฟิน เช่น PP และ PE จะไม่ตอบสนองที่ความถี่ HF แบบดั้งเดิม และต้องเชื่อมต่อด้วยวิธีความร้อนหรืออัลตราโซนิก การออกแบบถุงที่ผสมผสานฟิล์มตัวถังแบบขั้วกับชั้นในที่ไม่มีขั้ว จําเป็นต้องตรวจสอบโครงสร้างชั้นก่อนที่จะเลือกกระบวนการ
ทําไมบางถุงถึงผ่านการตรวจสอบแต่ยังรั่วระหว่างใช้งาน?
เกือบทั้งหมดเกิดจากรอยต่อถูกปลดออกในขณะที่ยังนุ่ม หรือเพราะแรงกดสัมผัสไม่สม่ําเสมอและรอยต่อบางส่วนไม่เคยหลอมรวมกันอย่างสมบูรณ์ ทั้งสองเงื่อนไขจะสร้างรอยต่อที่ดูต่อเนื่องและยึดการทดสอบแบบคงที่ จากนั้นจะแยกออกเมื่อมีการงอซ้ํา ๆ หรือแรงกดภายใน การระบายความร้อนด้วยแรงหนีบเต็มที่และเครื่องมือแบนขนานเป็นสองวิธีรับมือ
พอร์ตเชื่อมอย่างไรโดยไม่อุดตันท่อ?
เครื่องมือจะระบุตําแหน่งพอร์ตและออกแรงรอบฐานแทนที่จะผ่าน เพื่อให้ฟิล์มไหลรอบก้านและรูได้รับการรองรับภายในโดยแกนหรือโดยอินเสิร์ตเอง บริเวณพอร์ตมักต้องการแรงที่แตกต่างจากเส้นขอบเรียบ ซึ่งเป็นเหตุผลที่เครื่องกดที่อนุญาตให้ใช้เครื่องมือแบบแบ่งโซนหรือแบบขั้นบันไดจึงเป็นที่นิยมสําหรับงานถุง
การเปลี่ยนจาก DEHP ไปใช้สารพลาสติไซเซอร์ที่ปราศจาก DEHP จําเป็นต้องเปลี่ยนเครื่องมือใหม่หรือไม่?
โดยปกติไม่ค่อยมี แต่ต้องเปลี่ยนสูตรใหม่ ระบบพลาสติไซเซอร์แต่ละแบบจะเปลี่ยนทั้งความร้อนที่เกิดขึ้นในสนามและอุณหภูมิที่ฟิล์มอ่อนตัว ดังนั้นการตั้งค่าพลังงานและเวลาเดิมจะไม่ถ่ายโอนอย่างสะอาด เครื่องมือโดยทั่วไปสามารถนํากลับมาใช้ใหม่ได้; หน้าต่างกระบวนการต้องถูกตั้งค่าใหม่และตรวจสอบความถูกต้อง
ผลลัพธ์ที่คาดหวังได้จากสายเชื่อมถุง?
ผลลัพธ์ถูกควบคุมโดยเวลารอบและจํานวนสถานี และเวลารอบจะเน้นการทําความเย็นมากกว่าการเชื่อม เครื่องอัดแบบหัวเดียวจะทํางานตามจังหวะของผู้ปฏิบัติงาน เครื่องอัดแบบหัวคู่จะเพิ่มปริมาณการผลิตประมาณสองเท่าสําหรับเครื่องกําเนิดเดียวกัน และสายป้อนแบบโรลหรืออัตโนมัติเป็นวิธีเดียวที่จะได้ปริมาณสูงจริง ๆ โดยไม่ต้องเพิ่มแรงงาน ถือว่าตัวเลขที่อ้างถึงซึ่งสมมติว่าเวลาเย็นจะสั้น
ลงนั้นไม่สมจริง
สามารถใช้เครื่องกด HF ทั่วไปสําหรับกระเป๋าแพทย์ได้หรือไม่?
สําหรับการทดลองและงานปริมาณน้อย ใช่ ตราบใดที่ช่วงแรง เครื่องมือ และการควบคุมเหมาะสม สําหรับการผลิตที่มีการควบคุม มักไม่ใช่คําตอบที่ดีที่สุด เพราะการปิดผนึกพอร์ต ความสามารถในการทําซ้ํา และความสามารถในการจัดทําเอกสารที่ผู้ผลิตกระเป๋าแพทย์ต้องการนั้นง่ายกว่าที่จะได้มาจากอุปกรณ์ที่สร้างขึ้นเฉพาะ มากกว่าการนําไปใส่ในเครื่องกดมาตรฐานในภายหลัง
รับกระบวนการที่ถูกต้องจากถุงแรก
Chenghao Machinery ออกแบบและสร้างอุปกรณ์เชื่อมความถี่สูงสําหรับการผลิตถุงทางการแพทย์และภาชนะของเหลว รวมถึงเครื่องอัดสองสถานี ป้อมหมุน และเครื่องมือที่ออกแบบเฉพาะสําหรับพอร์ต ท่อ และซีลภายใน ส่งแบบกระเป๋า โครงสร้างฟิล์ม และเป้าหมายการผลิตรายวันสําหรับเครื่องจักรและเครื่องมือที่ตรงกับข้อต่อที่ผลิตภัณฑ์ของคุณต้องอยู่รอดมาให้เรา
บริษัท ตงกวน เซิงหาว แมชชีน จํากัด (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
ตงกวน มณฑลกวางตุ้ง ประเทศจีน