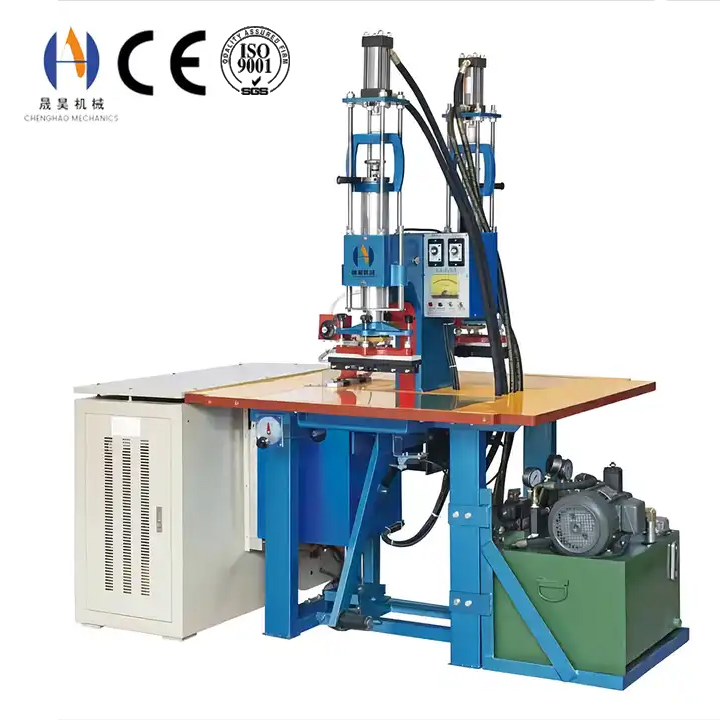
เดินตามแนวเชื่อมความถี่สูงใด ๆ คุณจะพบว่ากําลังและเวลาเชื่อมจะถูกจับตามองตลอดเวลา ขณะที่แรงดันอิเล็กโทรดเชื่อมความถี่สูงมักจะถูกเก็บไว้ตามที่ตั้งไว้ตั้งแต่วันที่ติดตั้งเครื่อง นั่นเป็นความผิดพลาด แรงกดไม่ได้แค่บีบชิ้นส่วนเข้าด้วยกัน — แต่จะกําจัดฟิล์มอากาศระหว่างชิ้นงาน กักเก็บโพลิเมอร์ที่นิ่มขณะที่รอยต่อกําลังก่อตัว ควบคุมปริมาณความร้อนที่รั่วไหลเข้าสู่เครื่องมือ และจับรอยต่อจนแข็งแรงพอที่จะจับได้ ถ้าทําผิด ไม่ว่าจะปรับกําลังเท่าไหร่ก็ไม่สามารถชดเชยได้ เพราะตัวแปรอีกสามตัวไม่สามารถซ่อมข้อต่อที่ไม่ได้ยึดอย่างถูกต้องตั้งแต่แรกได้
แรงดันอิเล็กโทรดทําหน้าที่อะไรจริง
ๆ
แรงดันมักถูกอธิบายว่าเป็น "การหนีบชิ้นส่วนเข้าด้วยกัน" ซึ่งสะท้อนจํานวนงานที่มันทําได้ภายในหนึ่งรอบต่ํากว่าความเป็นจริง ฟังก์ชันสี่อย่างที่แตกต่างกันเกิดขึ้นพร้อมกัน และแต่ละฟังก์ชันจะล้มเหลวแตกต่างกันเมื่อแรงผิด
การสร้างการติดต่อจริง
แผ่นงานทั้งสองแผ่นไม่เรียบสมบูรณ์แบบ ความคลื่นของพื้นผิวและอากาศที่ถูกพัดพาทําให้เกิดช่องว่างขนาดเล็กที่สนามไฟฟ้าไม่สามารถเชื่อมต่อได้อย่างสม่ําเสมอ แรงดันจะปิดช่องว่างเหล่านั้น ทําให้รอยเชื่อมก่อตัวทั่วทั้งรอยต่อแทนที่จะเกิดที่จุดสัมผัสแยกส่วน
การจํากัดการหลอม
เมื่ออินเทอร์เฟซนุ่มลง มันจะทํางานเหมือนของเหลวหนืด แรงกดจะช่วยให้มันอยู่ในตําแหน่งที่ต้องการ หากไม่มีการกักเก็บเพียงพอ วัสดุจะเกิดฟองและขยายตัวออกจากรอยต่อ ทิ้งช่องว่างและรอยเชื่อมที่อ่อนแอและมีรูพรุ
น
การเปลี่ยนเส้นทางความร้อน
การสัมผัสที่แน่นจะนําความร้อนออกจากวัสดุเข้าสู่ขั้วไฟฟ้าได้มากขึ้น นี่เป็นตัวแปรจริง ไม่ใช่ผลข้างเคียง: ความดันที่เพิ่มขึ้นสามารถชะลอการเพิ่มขึ้นของอุณหภูมิการเชื่อม ซึ่งเป็นเหตุผลว่าทําไมแรงดันและเวลาเชื่อมจึงไม่สามารถปรับให้เหมาะสมแยกกันได้
การยึดรอยต่อขณะเย็นตัว
รอยเชื่อมจะแข็งแรงเท่ากับแรงกดขณะแข็งตัว ถ้าปล่อยแรงเร็วเกินไป รอยต่อจะแยกออกภายในในขณะที่ยังนุ่มอยู่ — ความล้มเหลวแบบคลาสสิกที่ผ่านการตรวจสอบในวันนั้นและปรากฏเป็นลอกหรือรั่วในวันถัดมา
ความสําคัญสัมพัทธ์ของฟังก์ชันทั้งสี่นี้เปลี่ยนแปลงไปตามวัสดุและกอง ซึ่งเป็นเหตุผลว่าทําไมการตั้งค่าความดันจึงไม่สามารถถ่ายโอนระหว่างผลิตภัณฑ์ได้ ปฏิสัมพันธ์ที่กว้างขึ้นระหว่างแรงกด พฤติกรรมของวัสดุ และความแข็งแรงของรอยต่อถูกกําหนดไว้ใน ปัจจัยใดที่มีผลต่อความแข็งแรงของการเชื่อมความถี่สูง
หน้าต่างแรงดัน
วัสดุและกองทุกชิ้นมีช่วงแรงดันที่ใช้ได้ ไม่ใช่ค่าที่ถูกต้องเพียงค่าเดียว และผลลัพธ์หากพลาดแรงดันในทิศทางใดทิศทางหนึ่งก็แตกต่างกันมาก ในทางปฏิบัติ แรงกดที่น้อยเกินไปมักพบได้บ่อยกว่าแรงมากเกินไป เพราะเครื่องจักรที่มีแรงน้อยจะดูเหมือนกําลังไม่พอ
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">เงื่อนไข
| สิ่งที่เกิดขึ้นภายในข้อต่อ |
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">อาการที่มองเห็นได้
| แรงดันต่ําเกินไป |
สัมผัสเป็นช่วง อากาศยังคงถูกกักเก็บ และวัสดุที่นุ่มสามารถขยายออกจากรอยต่อได้อย่างอิสระ |
รอยเชื่อมอ่อนแอแม้จะผ่านรอบนาน; มีฟองหรือเส้นขุ่นอยู่ภายในรอยต่อ; ความแข็งแรงเปลี่ยนแปลงตามรอยต่อ; รูเล็ก ๆ ที่ปรากฏเฉพาะเมื่อทดสอบด้วยแรงกด |
| ความดันภายในหน้าต่าง |
สัมผัสได้เต็มที่และสม่ําเสมอ หลอมละลายจํากัดอยู่ที่รอยต่อ ถ่ายเทความร้อนได้อย่างคาดเดา | ได้
เส้นเชื่อมสม่ําเสมอ ความแข็งแรงในการลอกสม่ําเสมอ เวลารอบสามารถทําซ้ําได้ในแต่ละขีด |
| แรงดันสูงเกินไป |
วัสดุหลอมเหลวจะถูกบีบออกจากรอยต่อ และความร้อนจะถูกดึงเข้าสู่เครื่องมือเร็วกว่าที่เกิดขึ้น |
การวาบหรือคมตามรอยต่อ, เส้นเชื่อมบาง, การเจาะทะลุบนฟิล์มบาง, ชิ้นส่วนที่บิดเบี้ยวหรือบดละเอียด, รอยตรวจอิเล็กโทรดบนพื้นผิว, รอยเชื่อมที่ต้องใช้เวลานานกว่าที่คาดไว้ |
โปรไฟล์แรงกดสามขั้นตอน
ความดันไม่ใช่ตัวเลขเดียวในวงจรที่ควบคุมได้ดี เครื่องจักรส่วนใหญ่จะเรียงลําดับผ่านสามขั้นตอน และปัญหาหลายอย่างที่กล่าวว่าเป็น "แรงดันผิด" จริง ๆ แล้วเป็นแรงดันที่ถูกใช้ในเวลาที่ผิด เมื่อเครื่องจักรมีการตั้งค่าแรงหนีบและแรงเชื่อมแยกกัน ควรถือว่าพารามิเตอร์เหล่านี้เป็นอิสระจากกระบวนการ ไม่ใช่ปล่อยให้เชื่อมโยงกัน
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">เวที
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">วัตถุประสงค์
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ข้อควรพิจารณาในการตั้งค่า
| หนีบหรือจูบ |
ปิดกอง ปล่อยอากาศที่ติดอยู่ และทําให้ชิ้นส่วนนิ่งก่อนที่จะใช้พลังงานใด | ๆ
แรงพอที่จะทําให้วัสดุแบนโดยไม่ทําให้เสียรูป การรอเวลาสั้น ๆ ก่อนเครื่องกําเนิดไฟฟ้าจะทํางานช่วยให้พนักงานบางส่วนได้ปรับตัว โดยเฉพาะกับปล่องไฟหนาหรือปล่องไฟเคลือบ | กัน
| Weld |
กักเก็บหลอมและรักษาการสัมผัสตลอดช่วงการให้ความร้อน |
ค่าที่ใช้งานได้ เซ็ตจากวัสดุและกอง จากนั้นยืนยันด้วยการทดสอบลอกหรือหน้าตัดแทนที่จะตรวจสอบรูปลักษณ์ | ภายนอก
| เย็นหรือถือไว้ |
ยึดข้อต่อให้แน่นเต็มที่ขณะโพลิเมอร์แข็งตัว |
ควรเท่ากับแรงเชื่อม ไม่ใช่ลดลง การลดแรงดันในขั้นตอนนี้ หรือการลดแรงดันเพื่อให้ได้ผลผลิต เป็นทางลัดที่สร้างความเสียหายมากที่สุดในกระบวนการ |
จากการอ่านเกจถึงแรงจริง
ตัวเลขบนเกจวัดแรงดันไม่ใช่แรงที่กระทํากับชิ้นส่วน มันคือความดันภายในกระบอกสูบ และต้องแปลงก่อนที่จะเปรียบเทียบเครื่องจักรสองเครื่อง หรือก่อนที่จะเขียนข้อกําหนดได้ สําหรับเครื่องอัดลมที่ทํางานจากกระบอกเดียว ความสัมพันธ์จะเป็นการคูณอย่างตรงไปตรงมา:
แรง (kN) = ความดันเกจ (บาร์) ×พื้นที่ลูกสูบ (ซม.²) ÷ 100
ค่าการวัดขนาดเดียวกันบนเครื่องสองเครื่องที่มีรูกระบอกสูบต่างกันให้แรงสองแบบที่แตกต่างกัน เครื่องจักรที่มีกระบอกสูบขนาดใหญ่กว่าจะได้แรงเท่ากันที่ขนาดเกจต่ํา ซึ่งเป็นเหตุผลว่าทําไมสูตรที่นํามาจากโรงงานอื่นจึงแทบไม่ถ่ายโอนโดยไม่เปลี่ยนแปลง
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์< ="การบุช่องว่าง:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px #d0d8f0 ทึบ;">รูทรงกระบอก
สไตล์< ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px #d0d8f0 ทึบ;">พื้นที่ลูกสูบ
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">แรงที่ 2 บาร์
สไตล์ < ="padding:12px 14px;ขอบ:1px ทึบ #d0d8f0;text-align:left;">แรงที่ 5 บาร์
| 80 มม. |
50.3 ซม.² |
1.0 kN |
2.5 kN |
| 100 มม. |
78.5 ซม.² |
1.6 kN |
3.9 kN |
| 125 มม. |
122.7 ซม.² |
2.5 kN |
6.1 kN |
| 160 มม. |
201.1 ซม.² |
4.0 kN |
10.1 kN |
มีปัจจัยอีกสองอย่างที่อยู่ระหว่างเกจกับชิ้นส่วน กลไกท็อกเกิลและคันโยกจะคูณแรงกระบอกด้วยอัตราส่วน ดังนั้นการคํานวณข้างต้นจึงต่ํากว่าความเป็นจริงของแรงที่ส่งไป และในทุกเครื่องจักร แรงบางส่วนที่กระทําจะถูกดูดซับโดยวัสดุเองขณะบีบอัด — โดยสัดส่วนจะมากกว่าบนแผ่นแข็ง เช่น กองที่นุ่ม โฟม หรือเคลือบ ในกรณีที่แรงที่ต้องการเกินกว่าที่กระบอกลมจะให้ได้ จะใช้เครื่องอัดไฮดรอลิกแทน เช่น เครื่องปั๊มไฮดรอลิกสองหัว
แถบแรงกดตามวัสดุและกอง
แถบด้านล่างนี้เป็นจุดเริ่มต้นเชิงบ่งชี้ที่แสดงเป็นความดันเกจบนเครื่องจักรทั่วไป และสมมติว่าเครื่องอัดเป็นประเภทที่ใช้ปกติสําหรับผลิตภัณฑ์นั้น มันเป็นจุดเริ่มต้นสําหรับพัฒนาสูตร ไม่ใช่ทดแทนการทดสอบ เพราะกองเดียวกันสามารถเลื่อนได้ทั้งแท่งเมื่อเปลี่ยนผู้จัดหาวัสดุ
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">วัสดุและกอง
< สไตล์="แผ่นรอง: 12px 14px; การจัดแนวข้อความ: ซ้าย; ขอบ: 1px #d0d8f0 ทึบ; ">แรงกดแบบบ่งชี้
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">หมายเหตุ
| ฟิล์ม PVC บาง หนาไม่เกิน 0.3 มม. |
ต่ํา |
แรงดันเกินเจาะฟิล์มก่อนเกิดรอยเชื่อม; การสัมผัสเบาบวกเวลาสั้นเป็นการผสมผสานที่ถูกต้อง |
| แผ่น PVC มาตรฐาน, 0.3–1 มม. |
ปานกลาง |
การผสมผสานที่ให้อภัยมากที่สุด; ใช้เพื่อกําหนดมาตรฐานของเครื่อง |
| หนาหรือหลายชั้น | PVC
ปานกลางถึงสูง |
แรงดันต้องถึงจุดต่ําสุด; การอุ่นล่วงหน้ามักมีประสิทธิภาพมากกว่าการเพิ่มแรง |
| ฟิล์ม TPU |
สูงกว่า PVC |
โพลียูรีเทนจะนุ่มเมื่ออุณหภูมิสูงและบีบอัดเมื่อรับน้ําหนัก จึงต้องใช้แรงมากขึ้นเพื่อให้ได้สัมผัสเดียวกัน |
| ผ้าเคลือบ TPU |
สูง |
ตัวพาผ้าไม่บีบอัดอย่างสม่ําเสมอ; ตะเข็บต้องการแรงพอที่จะนําชั้นเคลือบทั้งสองมาสัมผัสกันตลอดความกว้างเต็ม |
| กองโฟมหรือลามิเนต |
สูง หรือไฮดรอลิก |
แรงกดส่วนใหญ่ถูกใช้ไปกับการอัดแกน; เครื่องอัดลมมักหมดความจุในจุดนี้ |
| กองที่มีการแทรกแข็ง |
สูงและกระจายอย่างสม่ําเสมอ |
แผ่นแทรกนี้ป้องกันการโก่งงในท้องถิ่น ดังนั้นการขาดความขนานของแผ่นโลหะจึงกลายเป็นรอยต่อที่มองเห็นได้มากกว่าจะถูกดูดซับ |
ชิ้นงานบางและขนาดเล็กเป็นตัวอย่างที่ชัดเจนที่สุดของความต้องการแรงดันต่ํา — การเชื่อมที่เบาและรอบการเชื่อมสั้น ๆ เป็นชิ้นส่วนที่ละเอียดอ่อนดีกว่าการจับยึดหนัก เช่น ถุงมือที่ทํางานด้วยแผ่นบางยืดหยุ่น
ความดันสัมพันธ์กับพลังงาน เวลา และการระบายความร้อน
เนื่องจากตัวแปรทั้งสี่นี้มีปฏิสัมพันธ์กัน ข้อผิดพลาดอาจเกิดจากตัวแปรหนึ่งและดูเหมือนจะเกิดจากตัวแปรอีกตัวหนึ่ง การอ่านอาการอย่างถูกต้องคือสิ่งที่ช่วยป้องกันไม่ให้ผู้ปฏิบัติงานไล่ตามปัญหาไปรอบๆ หน้าจอการตั้งค่า
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ปัญหาที่พบ
สไตล์< ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">สิ่งที่ผู้ปฏิบัติงานมักปรับ
สไตล์ < ="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">อะไรคือปัญหาจริง ๆ
| การเชื่อมไม่เสร็จสมบูรณ์ตามเวลารอบที่กําหนด |
เพิ่มกําลัง แล้วขยายเวลาออกไป |
แรงกดสัมผัสต่ําเกินไปสําหรับบริเวณรอยต่อ ดังนั้นพลังงานจะถูกใช้กับรอยต่อที่ไม่ได้ปิด การเพิ่มกําลังไฟฟ้าจะทําให้พื้นที่ที่ได้รับผลกระทบจากความร้อนกว้างขึ้นโดยไม่เพิ่มความลึกของการเชื่อม |
| เส้นไหม้ที่ขอบตะเข็บ |
ลดพลังงาน |
มักเกิดจากการใช้พลังงานส่วนเกินเพื่อแก้ไขความผิดพลาดของแรงดัน ปรับแรงดันก่อน แล้วปรับกําลังใหม่อีกครั้ง — การตั้งค่ากําลังไฟที่ถูกต้องมักจะต่ํากว่า | ที่ใช้
| แฟลชหรือคมคมที่รีดออกจากรอยต่อ |
เวลาเชื่อมสั้นลง |
ความดันอยู่เหนือหน้าต่างของวัสดุ การตัดแต่งเวลาจะช่วยปกปิดอาการ ในขณะที่เส้นเชื่อมจะบางและอ่อนแอกว่าที่ควรจะเป็น |
| Seam ล้มเหลวหลังจากผลิตไปหลายวัน |
วัสดุหรือผู้จัดจําหน่ายถูกตําหนิ |
แรงดันถูกปล่อยก่อนที่รอยต่อจะเย็นลง รอยเชื่อมถูกขึ้นรูปอย่างถูกต้องและจากนั้นจึงถูกดึงออกภายในเมื่อเครื่องเปิด |
| ผลลัพธ์ลอยผ่านการเลื่อน |
สูตรถูกปรับซ้ํา | ๆ
เมื่อเครื่องมือและเครื่องกดอุ่นขึ้น การขยายตัวทางความร้อนจะเปลี่ยนการสัมผัสที่มีประสิทธิภาพและแรงที่ต้องการ สูตรอาหารควรตรวจสอบที่อุณหภูมิทํางาน |
| เชื่อมได้ดีที่ปลายด้านเดียวของรอยต่อเท่านั้น |
เวลาเพิ่มขึ้นจนกว่ารอยต่อทั้งหมดจะผ่าน |
ปัญหาการแจกแจง ไม่ใช่ปัญหาการตั้งค่า แผ่นหรืออิเล็กโทรดไม่ขนานกัน ดังนั้นแรงดันจึงเปลี่ยนแปลงตามแนวรอยต่อ |
รูปทรงอิเล็กโทรดเปลี่ยนความดันจริงอย่างไร
แรงดันคือแรงหารด้วยพื้นที่ และทั้งสองค่าถูกกําหนดโดยเครื่องมือ ไม่ใช่โดยเครื่องจักร อิเล็กโทรดที่มีขนาดใหญ่กว่าสองเท่าต้องใช้แรงสองเท่าเพื่อให้ได้แรงดันสัมผัสเท่าเดิม ซึ่งเป็นเหตุผลว่าทําไมการขยายขนาดผลิตภัณฑ์โดยไม่กลับไปดูสเปคของเครื่องกดจึงเป็นสาเหตุทั่วไปของรอยเชื่อมที่อ่อนแอซึ่งไม่สามารถอธิบายได้
พื้นที่สัมผัสขยาย แรงไม่เพิ่มขึ้น
กระบอกสูบส่งแรงเท่ากันไม่ว่าจะอิเล็กโทรดมีขนาดเท่าใด เพิ่มพื้นที่เชื่อม ความดันสัมผัสจะลดลงตามสัดส่วน โดยที่ไม่มีใครสังเกตเห็นจนกว่ารอยต่อจะเริ่มพัง
ความขนานกําหนดความสม่ําเสมอ
ความคลาดเคลื่อนเชิงมุมเล็กน้อยระหว่างแผ่นเหล็กกับอิเล็กโทรดจะถูกขยายขึ้นทั่วรอยต่อยาว ทําให้เกิดความต่างของแรงดันและความเชื่อมที่แข็งแรงที่ปลายด้านหนึ่งและไม่สมบูรณ์ที่ปลายอีกด้านหนึ่ง
Rigid Support
ช่วงอิเล็กโทรดหรือแผ่นรองที่ไม่มีการรองรับจะโกงตัวเมื่อรับน้ําหนัก การโก่งตัวจะมากที่สุดตรงกลางรอยต่อ ซึ่งเป็นเหตุผลว่าทําไมจุดอ่อนจึงมักปรากฏตรงกลางรอยเชื่อมยาว
ความเข้มข้นของขอบ
ความดันจะรวมตัวที่ขอบของอิเล็กโทรดแบน ซึ่งเป็นจุดที่สนามแม่เหล็กก็รวมตัวกันเช่นกัน ในเครื่องมือปั๊มนูนจะดูเกินจริง: ลวดลายต้องใช้แรงในการก่อตัว แต่แรงเดียวกันนี้จะทําให้วัสดุรอบข้างแบนราบ
ผลกระทบเหล่านี้รวมกันบนรอยต่อยาวต่อเนื่อง ซึ่งอิเล็กโทรดเพียงตัวเดียวจะออกแรงบนรอยต่อหลายเมตร และการเปลี่ยนแปลงความหนาหรือการจัดแนวจะเปลี่ยนเป็นการเปลี่ยนแปลงของความดันโดยตรง — เหตุผลที่อุปกรณ์เชื่อมต่อเนื่องสําหรับผลิตภัณฑ์เคลือบขนาดใหญ่ เช่น เครื่องเชื่อมเต็นท์ผ้าใบ, ใช้โครงสร้างการเคลื่อนที่ที่แข็งแรงแทนการกดแบบแบนธรรมดา เมื่อเครื่องมือต้องสร้างลวดลายตกแต่งด้วย จะต้องระบุแรงกดสําหรับส่วนที่ลึกที่สุด เช่น เครื่องปั๊มลาย ribbon embos"
รัศมีขอบ วัสดุอิเล็กโทรด และช่องว่างในการทํางานเป็นส่วนหนึ่งของการออกแบบเดียวกัน และถูกกล่าวถึงใน หน้าแม่พิมพ์ความถี่สูง" กฎการออกแบบถูกกําหนดไว้ในรูปแบบ ออกแบบอิเล็กโทรดสําหรับการเชื่อมความถี่สูง"
การตรวจสอบแรงกดบนพื้นร้าน
เนื่องจากแรงกดไม่สามารถประเมินได้จากรูปลักษณ์ของชิ้นส่วนที่เสร็จสมบูรณ์ จึงต้องมีขั้นตอนการตรวจสอบของตัวเอง การตรวจสอบด้านล่างนี้รวดเร็ว และระหว่างการตรวจสอบจะครอบคลุมเครื่องจักร เครื่องมือ และข้อต่อ
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ตรวจสอบ
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">เมธอด
สไตล์< ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ความถี่
| ความแม่นยําของเกจ |
เปรียบเทียบเกจแผงกับมาตรฐานอ้างอิงที่ปรับเทียบแล้วให้ตรงกับกระบอกสูบ |
ปีต่อปี และหลังจากงานนิวเมติกใด ๆ |
| Platen parallelism |
ปิดแท่นกดบนแผ่นชิมที่มีความหนาเท่ากันที่มุมและตรวจสอบว่าชิมใดแน่น; หรือใช้ฟิล์มแสดงแรงดันเพื่อทําแผนที่การกระจาย |
เมื่อติดตั้งและหลังจากเปลี่ยนเครื่องมือใด | ๆ
| Force verification |
แปลงการตั้งค่าเกจให้เป็นแรงโดยใช้พื้นที่กระบอก และยืนยันตามข้อกําหนดของเครื่อง |
เมื่อเขียนสูตรครั้งแรก |
| ความลึกของการเชื่อม |
ตัดขวางตัวอย่างเริ่มต้นและวัดระยะที่ฟิวชันทะลุผ่าน |
แต่ละสตาร์ทอัพ และหลังจากมีการเปลี่ยนแปลงวัสดุใด | ๆ
| ความแข็งแรงของการลอก |
แยกตัวอย่างออกมาและบันทึกว่าเกิดความล้มเหลวในวัสดุหรือที่อินเทอร์เฟซ |
เริ่มต้นและในช่วงเวลาคงที่ระหว่างการผลิต |
| เครื่องหมายพยาน |
สังเกตความลึกของรอยอิเล็กโทรดที่ทิ้งไว้บนชิ้นส่วน — การเปลี่ยนแปลงนี้เป็นสัญญาณเตือนล่วงหน้าของการเปลี่ยนแปลงความดัน |
ต่อเนื่องโดยผู้ควบคุม |
กฎปฏิบัติสําหรับแรงดันอิเล็กโทรด
01 — ถือว่าแรงดันเป็นพารามิเตอร์หลัก
บันทึกลงในแผ่นสูตรพร้อมกับพลังงานและเวลา และจํากัดผู้ที่สามารถเปลี่ยนแปลงได้ การตั้งค่าแรงดันที่มีอยู่เฉพาะในหน่วยความจําของเครื่องจะหายไปเมื่อเปลี่ยนคอนโทรลเลอร์ครั้งแรก
02 — แก้ไขแรงกดก่อนไล่ตามพลังงาน
เมื่อรอยเชื่อมไม่สมบูรณ์ ให้สร้างแรงกดสัมผัสก่อน ในกรณีส่วนใหญ่ การตั้งค่ากําลังที่เหมาะสมหลังจากนั้นจะต่ํากว่าที่ใช้งานจริง และคุณภาพของรอยต่อจะดีขึ้นทั้งสองด้าน
03 — กดแรงเต็มที่ขณะเย็นตัว
อย่าลดแรงดันหรือเปิดก่อนเวลาเพื่อให้ได้ผลลัพธ์ ถ้าขั้นตอนการทําความเย็นเป็นคอขวด คําตอบคือสถานีที่สองหรือระบบหมุน ไม่ใช่การเก็บระยะสั้น
04 — คํานวณใหม่เมื่อเครื่องมือเปลี่ยนแปลง
อิเล็กโทรดขนาดใหญ่บนเครื่องกดเดียวกันหมายถึงแรงดันสัมผัสที่ต่ําลง ตรวจสอบการตั้งค่าเมื่อบริเวณเชื่อมเปลี่ยนแปลงอย่างมีนัยสําคัญ แทนที่จะลอกสูตรเดิม
05 — ตรวจสอบความขนานก่อนโทษสูตร
ถ้าคุณภาพแตกต่างกันตามรอยต่อมากกว่าข้ามชุดงาน สาเหตุเกิดจากกลไก ไม่มีการรวมกันของพลังงานและเวลาที่จะแก้ไขความต่างของความดันได้
06 — ตรวจสอบที่อุณหภูมิการทํางาน
ขนาดเครื่องมือและเครื่องพิมพ์จะเปลี่ยนไปเมื่ออุ่นเครื่อง ยืนยันสูตรหลังจากถึงสถานะคงที่และอีกครั้งในช่วงท้ายกะ เพื่อให้การตั้งค่าถูกต้องกับสภาพการผลิตจริง
ข้อบกพร่องจากแรงดันมักไม่ปรากฏเพียงลําพัง — โดยปกติจะปรากฏเป็นหนึ่งในข้อบกพร่องที่ครอบคลุมใน ลดข้อบกพร่องและเวลาหยุดทํางานในกระบวนการเชื่อมความเร็วสูง ซึ่งเป็นขั้นตอนถัดไปที่ถูกต้องเมื่อหน้าต่างแรงดันถูกกําหนดแล้ว
คําถามที่พบบ่อย
ฉันจะรู้ได้อย่างไรว่าแรงดันต่ําเกินไปหรือสูงเกินไป?
ดูที่รอยต่อมากกว่าการตั้งค่า แรงดันต่ําเกินไปมักจะทําให้เกิดรอยเชื่อมที่อ่อนแอแม้จะผ่านรอบนาน มีฟองหรือลักษณะขุ่นขุ่นภายในรอยต่อ และความแข็งแรงจะเปลี่ยนแปลงตามความยาวของรอยเชื่อม แรงกดมากเกินไปจะบีบวัสดุออกจากรอยต่อ ทําให้เกิดแสงวาบหรือความคมที่ขอบ รอยเชื่อมบาง และบนฟิล์มบางจะมีรูเจาะทะลุอย่างสะอาด ถ้าชิ้นส่วนบิดเบี้ยวหรือมีรอยอิเล็กโทรดลึก แรงนั้นเกือบจะแน่นอนว่าจะอยู่เหนือหน้าต่าง
แรงดันอิเล็กโทรดที่สูงขึ้นจะทําให้รอยเชื่อมแข็งแรงขึ้นเสมอหรือไม่?
หมายเลข ความแข็งแรงจะเพิ่มขึ้นเมื่อแรงดันปิดขอบสัมผัส แล้วจะลดลงเมื่อวัสดุถูกบีบออกจากรอยต่อหรือความร้อนถูกนําเข้าสู่เครื่องมือเร็วกว่าที่วัสดุถูกสร้างขึ้น รอยต่อที่แข็งแรงที่สุดเกิดจากแรงดันต่ําสุดที่ทําให้รอยเชื่อมสัมผัสได้เต็มที่และความลึกของการเชื่อมทั่วทั้งรอยต่อ — ไม่ใช่จากแรงดันสูงสุดที่เครื่องกดสามารถให้ได้
ทําไมการตั้งค่าเกจเดียวกันจึงให้ผลลัพธ์ที่แตกต่างกันบนสองเครื่อง?
เพราะเกจวัดค่าความดันกระบอกสูบ ไม่ใช่แรง เครื่องกดสองเครื่องที่มีรูสูบต่างกันจะให้แรงต่างกันที่ค่าอ่านเท่ากัน และแรงงัดหรืออัตราส่วนท็อกเกิลทางกลจะเพิ่มการคูณอีก ความแตกต่างของพื้นที่เครื่องมือ ความเรียบของแผ่นโลหะ และปริมาณแรงที่ดูดซับจากการอัดวัสดุก็มีส่วนด้วย เมื่อถ่ายโอนสูตรระหว่างเครื่องจักร ให้แปลงเป็นแรงก่อน แล้วจึงตรวจสอบซ้ําด้วยรอยเชื่อมตัวอย่าง
ควรลดแรงดันระหว่างขั้นตอนการทําความเย็นหรือไม่?
หมายเลข ข้อต่อจะเปราะบางที่สุดทันทีหลังจากปิดพลังงาน เพราะโพลิเมอร์ยังอ่อนนุ่มและยังไม่แข็งแรง การลดแรงดันในจุดนั้น หรือปล่อยแรงดันก่อนกําหนด จะช่วยให้รอยต่อแยกออกภายใน ทิ้งรอยตําหนิที่มองไม่เห็นบนชิ้นงานที่เสร็จแล้วและปรากฏในภายหลังในรูปแบบของการลอกหรือการรั่วซึม ควรรักษาแรงดันเย็นที่ค่ารอยเชื่อมตลอดเวลาที่เย็นตัวเต็มที่
แรงดันสูงขึ้นสามารถทดแทนเวลาเชื่อมที่นานขึ้นได้หรือไม่?
บางส่วน และโดยปกติจะเป็นทางเลือกที่ดีกว่า แรงดันที่เพียงพอช่วยให้รอยต่อก่อตัวได้อย่างรวดเร็วเพราะผิวสัมผัสปิดสนิท ดังนั้นเวลารอบการทํางานจึงมักลดลงเมื่อแรงกดถูกแก้ไข ขีดจํากัดคือช่วงเวลาความดัน: นอกเหนือจากนั้น แรงเพิ่มเติมจะดึงวัสดุออกจากรอยต่อแทนที่จะเร่งการเชื่อม และรอยต่อจะอ่อนแอลงเมื่อรอบการเชื่อมสั้นลง
ควรตรวจสอบการตั้งค่าแรงดันบ่อยแค่ไหน?
ทุกครั้งที่มีการเปลี่ยนวัสดุหรือซัพพลายเออร์ เมื่ออิเล็กโทรดหรือพื้นที่เชื่อมเปลี่ยนแปลง หลังจากทํางานกับระบบนิวแมติกหรือไฮดรอลิก และในขั้นตอนการตรวจสอบสูตรตามปกติ ระหว่างเหตุการณ์เหล่านั้น การตรวจสอบโดยผู้ปฏิบัติงานเพียงอย่างเดียวก็เพียงพอ: ความลึกของเครื่องหมายพยานอิเล็กโทรดบนชิ้นส่วนเป็นตัวบ่งชี้เบื้องต้นที่เชื่อถือได้ว่าความดันได้ลดลงก่อนที่รอยเชื่อมจะล้มเหลว
ปรับแรงกดให้ถูกต้องก่อนจะเปลี่ยนแปลงสิ่งอื่น
Chenghao Machinery ผลิตเครื่องอัดเชื่อมความถี่สูงตั้งแต่ 3 kW ถึง 60 kW ในรูปแบบนิวเมติก, ไฮดรอลิก, หัวคู่ และแบบหมุน รวมถึงผลิตอิเล็กโทรดและแม่พิมพ์ตามที่แต่ละข้อต่อต้องการ ส่งวัสดุ ความหนาของกอง และแบบร่างชิ้นส่วนของคุณมาให้เรา เพื่อขอสเปคเครื่องจักรที่ตรงกับแรงที่ตะเข็บของคุณต้องการจริง
ๆ
บริษัท ตงกวน เซิงหาว แมชชีน จํากัด (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
ตงกวน มณฑลกวางตุ้ง ประเทศจีน