เครื่องเชื่อมความถี่สูงแบบแมนนวลกับอัตโนมัติ: แบบไหนเหมาะกับการผลิตของคุณ?
คําถามระหว่างการเลือกเครื่องเชื่อมความถี่สูงแบบแมนนวลกับอัตโนมัติมักถูกมองว่าเป็นทางเลือกทางเทคโนโลยี ในทางปฏิบัติ มันเป็นเรื่องเชิงพาณิชย์ ทั้งสองรูปแบบจะเชื่อมวัสดุเดียวกันให้มีคุณภาพเท่ากันเมื่อตั้งค่าอย่างถูกต้อง — ความแตกต่างคือใครเป็นผู้บรรจุชิ้นส่วน ค่าจ้างต่อชั่วโมงสําหรับแรงงานนั้นเท่าไหร่ ความถี่ของสินค้าที่เปลี่ยนแปลง และเงินทุนที่วางอยู่บนพื้นระหว่างงานแต่ละงาน สายการผลิตอัตโนมัติเต็มรูปแบบที่ทํางานสองกะของคําสั่งซื้อเล็ก ๆ เป็นวิธีการผลิตชิ้นส่วนที่มีค่าใช้จ่ายสูง เครื่องพิมพ์แบบแมนนวลที่ทํางานสามกะของผลิตภัณฑ์ปริมาณมากเพียงชิ้นเดียวเป็นวิธีแข่งขันที่มีค่าใช้จ่ายสูง การตัดสินใจนี้ให้ถูกต้องส่วนใหญ่คือการจับคู่เครื่องกับรูปทรงของสมุดคําสั่งซื้อ
มีมากกว่าตัวเลือกไบนารี
ผู้ซื้อส่วนใหญ่มีตัวเลือกสองแบบ — กดด้วยมือหรือแบบอัตโนมัติ — ทั้งที่จริงแล้วมีระดับที่ใช้กันทั่วไปถึงห้าระดับ ระดับที่เหมาะสมกับผลิตภัณฑ์แต่ละชิ้นมักไม่ใช่ทั้งสองขั้ว และการเลือกอย่างตั้งใจคือสิ่งที่ช่วยหลีกเลี่ยงทั้งการมีทุนเกินและคอขวดแรงงาน
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ระดับ
| สิ่งที่โอเปอเรเตอร์ทํา |
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">สิ่งที่เครื่องจักรทํา
| 1. พิมพ์ด้วยตนเอง |
โหลดชิ้นงาน วางอิเล็กโทรด เริ่มวงจร และถอดชิ้นงาน | ออก
ใช้พลังงาน เวลา และการระบายความร้อนตามสูตรที่เก็บไว้ |
| 2. เครื่องอัดลมหรือไฮดรอลิก |
ยังคงโหลดและวางตําแหน่ง แต่แรงยังคงมีพลังและทําซ้ําได้ |
ปิดภายใต้แรงควบคุม ยึดผ่านการทําความเย็น เปิดอัตโนมัติ |
| 3. สองหัวหรือหลายสถานี |
โหลดสถานีหนึ่งขณะที่อีกสถานีเชื่อม |
สลับสถานี ทําให้ทั้งเครื่องกําเนิดไฟฟ้าและผู้ปฏิบัติงานไม่ว่าง |
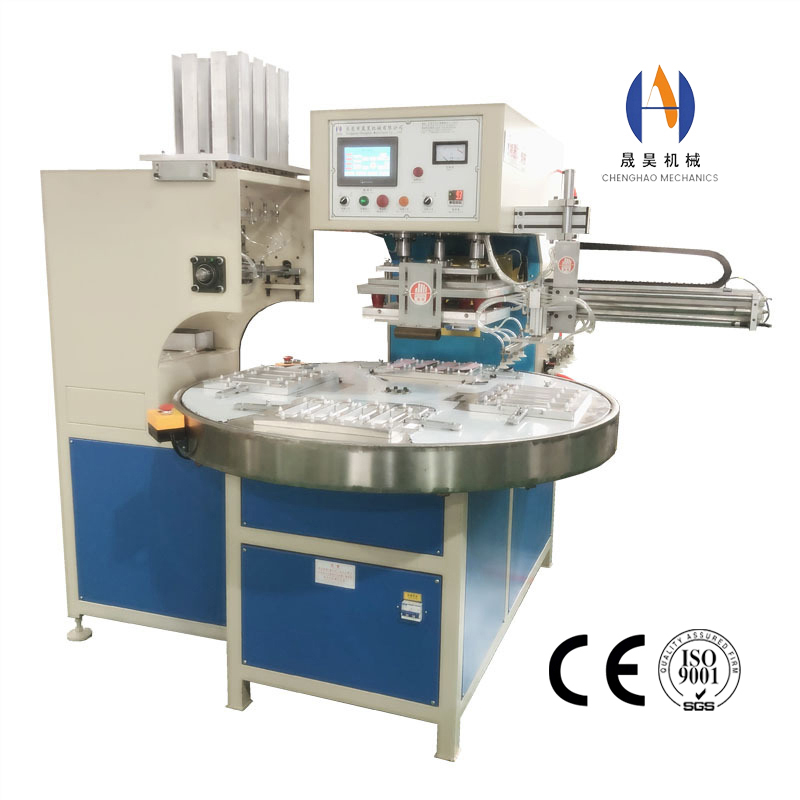
| 4. ป้อมปืนหมุน |
โหลดและขนถ่ายที่ตําแหน่งคงที่ในขณะที่สถานีอื่น ๆ เชื่อมและทําความเย็น |
ดัชนีอัตโนมัติ; การเชื่อม, การทําความเย็น และการขนถ่ายทับซ้อนกัน |
| 5. บรรทัดอัตโนมัติ |
ควบคุม; ฟิล์มหรือชิ้นส่วนจะถูกป้อน, เชื่อม, ตัด, ทดสอบ และซ้อนกัน |
รันลําดับทั้งหมด รวมถึงการตรวจสอบการรั่วไหลหรือความแข็งแรงแบบอินไลน์ |
เนื่องจากพารามิเตอร์การเชื่อมเปลี่ยนแปลงน้อยมากระหว่างระดับเหล่านี้ ความแตกต่างจึงแทบทั้งหมดอยู่ที่การใช้งาน ระดับ 1 และ 2 เป็นขอบเขตของมาตรฐาน เครื่องความถี่สูงหัวเดียว และส่วนใหญ่ของขั้นตอนจากระดับ 2 ไประดับ 3 เกี่ยวข้องกับ เครื่องความถี่สูงหัวคู่ กู้คืนเวลาทําความเย็นที่สถานีเดียวสูญเสียไป นั่นคือเหตุผลที่การเปรียบเทียบด้านล่างเน้นที่แรงงาน การเปลี่ยนผ่าน และทุน มากกว่าคุณภาพของการเชื่อม การที่แต่ละระดับจะเข้ากับกระบวนการผลิตที่กว้างขึ้นจะถูกกล่าวถึงใน ระบบอัตโนมัติในสายการผลิตการเชื่อมพลาสติก
ที่แต่ละระดับชนะ
กฎปฏิบัติคือ ระบบอัตโนมัติจะจ่ายค่าเวลาการจัดการที่ซ้ํากันหลายครั้งต่อวันเป็นเวลาหลายเดือน เมื่อการควบคุมแตกต่างกัน — ชิ้นส่วนต่างกัน ขนาดต่างกัน และการออกแบบเปลี่ยนแปลงบ่อยครั้ง — ความยืดหยุ่นของเครื่องกดแบบแมนนวลหรือกึ่งอัตโนมัติมีค่ามากกว่าปริมาณการผลิตของสายการผลิต ตลอดช่วงมาตรฐานทั้งหมดของเครื่อง เครื่องความถี่สูง หลักการเดียวกันคือจับคู่การตั้งค่ากับรูปแบบคําสั่งซื้อแทนที่จะเลือกค่ากําลังสูงสุดที่มีอยู่
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ระดับ
| เหมาะสมที่สุดกับ |
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ไม่เหมาะสมกับ
| กดด้วยมือ |
ทดลอง, การพัฒนาเครื่องมือ, ชิ้นส่วนขนาดใหญ่หรือชิ้นงานที่ใช้งานยาก, เปลี่ยนผลิตภัณฑ์บ่อย, ปริมาณน้อย |
ปริมาณมากในจุดที่ต้นทุนแรงงานเป็นหลัก หรือที่ความสม่ําเสมอของรอบระหว่างผู้ปฏิบัติงานมีความสําคัญ |
| เครื่องอัดลมหรือไฮดรอลิก |
ส่วนใหญ่ของการผลิตทั่วไป — แรงที่ทําซ้ําได้ด้วยต้นทุนทุนต่ํา การเปลี่ยนผ่านอย่างรวดเร็ว |
ปริมาณสูงมากที่ผู้ปฏิบัติงานเป็นตัวกําหนดมากกว่าวงจรการเชื่อม |
| Double-head หรือ multi-station |
ปริมาตรปานกลางที่มีผลิตภัณฑ์หนึ่งหรือสองชิ้น โดยที่ส่วนการทําความเย็นจะปล่อยให้เวลาว่างที่สถานีที่สองสามารถเติมได้ |
ผสมสูงมาก เพราะเครื่องมือจะถูกทําซ้ําต่อสถานี |
| ป้อมหมุน |
หนึ่งหรือสองผลิตภัณฑ์ที่เสถียรในปริมาณที่ผู้ปฏิบัติงานคนเดียวยังสามารถจัดทําดัชนี | ได้
งานผลิตสั้น ชิ้นงานขนาดใหญ่ที่ติดตั้งบนโต๊ะหมุนได้ยาก |
| บรรทัดอัตโนมัติ |
ปริมาณสูง ส่วนผสมต่ํา อายุการใช้งานสินค้ายาวนาน หรือในกรณีที่ความสม่ําเสมอและการติดตามต้องไม่ขึ้นอยู่กับผู้ปฏิบัติงาน |
ร้านงาน, สินค้าตามฤดูกาล, อะไรก็ตามที่อาจถูกออกแบบใหม่ภายในปี |
ตัวเลขที่กําหนด
ระบบอัตโนมัติได้รับการพิสูจน์ว่าเป็นการประหยัดแรงงานที่ทําซ้ําตลอดอายุการใช้งานของผลิตภัณฑ์ นั่นทําให้การคํานวณค่อนข้างง่าย หากใช้ตัวเลขที่ซื่อสัตย์สําหรับทั้งสามปัจจัย ได้แก่ เวลารอบการผลิต ต้นทุนแรงงานต่อชั่วโมง และปริมาณประจําปีที่เป็นจริง
ต้นทุนแรงงานต่อชิ้นงาน
คูณเวลาการจัดการต่อชิ้นส่วนด้วยอัตราแรงงานเต็มที่ — ไม่ใช่แค่ค่าจ้างเท่านั้น แต่เป็นค่าจ้างบวกสวัสดิการ การดูแล และพื้นที่ทํางาน จากนั้นนําจํานวนชิ้นส่วนที่ผู้ปฏิบัติงานหนึ่งคนสามารถจัดการต่อชั่วโมงได้มาหารเป็นตัวเลขนั้น
ความแตกต่างของเงินทุน
รับต้นทุนการจัดส่งเต็มรูปแบบของโซลูชันอัตโนมัติ หักค่าแบบแมนนวล — รวมเครื่องมือเพิ่มเติม อุปกรณ์ยึดเกาะ และการเริ่มต้นใช้งาน นี่คือจํานวนเงินที่การออมแรงงานต้องชําระคืน
ปริมาณประจําปีที่สมจริง
ใช้ปริมาณที่คุณสามารถยืนยันได้ในสามปีถัดไป ไม่ใช่ peak order ที่ได้รับครั้งเดียว ระบบอัตโนมัติในผลิตภัณฑ์ที่อาจถูกยกเลิกภายใน 12 เดือนแทบจะไม่สามารถคืนทุน
ได้
ปริมาณจุดคุ้มทุนจะตามมาโดยตรง: หารส่วนต่างของทุนด้วยแรงงานที่ประหยัดได้ต่อส่วน ถ้าโซลูชันอัตโนมัติมีราคาสูงกว่า ,000 ดอลลาร์และประหยัดต่อชิ้นส่วน จุดคุ้มทุนจะอยู่ที่ประมาณ 171,000 ชิ้น — ประมาณ 57,000 ชิ้นต่อปีในช่วงสามปี ถ้าสินค้าจัดส่งจริง 20,000 ชิ้นต่อปี เครื่องกดแบบแมนนวลหรือกึ่งอัตโนมัติคือคําตอบที่ถูกต้องไม่ว่าจะเป็นเครื่องอัดอัตโนมัติที่ดีแค่ไหนก็ตาม
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
| สถานการณ์ |
เวลาจัดการต่อชิ้นงาน |
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ระดับที่สมเหตุสมผล
| ช่วงผลิตภัณฑ์กว้าง ผลิตเป็นล็อตไม่กี่ร้อยชิ้น |
30–90 วินาที |
เครื่องกดแบบมือหรือแบบนิวเมติก หัวเดียว |
| สินค้าสองหรือสามชิ้น, ความต้องการคงที่ |
20–40 วินาที |
เครื่องพิมพ์สองหัวที่เวลาการเย็นเป็นหลัก |
| สินค้าหนึ่งชิ้น ปริมาณมาก ชิ้นส่วนขนาดเล็ก |
10–20 วินาที |
ป้อมปืนหมุน |
| สินค้าสิ้นเปลืองหรือบรรจุภัณฑ์, ความต้องการต่อเนื่อง |
ไม่เกิน 10 วินาที |
เส้นอัตโนมัติพร้อมป้อนม้วน |
ระบบอัตโนมัติอะไรที่ช่วยให้คุณได้มากกว่าแรงงาน
การคํานวณแรงงานล้วน ๆ ยังประเมินความจําเป็นของระบบอัตโนมัติในบางโรงงานต่ําเกินไป และประเมินค่าเกินจริงในบางแห่ง. นี่คือผลกระทบในการดําเนินงานที่ต้องชั่งน้ําหนักควบคู่ไปกับอัตราค่าจ้างรายชั่วโมง
ความสม่ําเสมอระหว่างเวเฟอร์กับเวเฟอร์
ผู้ปฏิบัติงานที่วางตําแหน่งชิ้นส่วนแตกต่างกันเล็กน้อยในแต่ละรอบจะเปลี่ยนการกระจายแรงดัน ระบบอัตโนมัติจะยึดชิ้นส่วนให้เหมือนกันทุกครั้ง ซึ่งช่วยขยายหน้าต่างกระบวนการและลดขยะที่เครื่องกดด้วยมือยอมรับได้ตามปกติ
ความเป็นอิสระจากทักษะ
เมื่อพิมพ์ด้วยมือ ผลลัพธ์และคุณภาพจะขึ้นอยู่กับผู้ปฏิบัติงานที่มีประสบการณ์ ในกรณีที่แรงงานที่มีทักษะขาดแคลนหรือมีอัตราการลาออกสูง เซลล์อัตโนมัติจะช่วยปกป้องกระบวนการจากการเปลี่ยนแปลงบุคลากร
การติดตามย้อนกลับ
การบันทึกพารามิเตอร์ การนับชิ้นส่วน และการทําเครื่องหมายปฏิเสธเป็นผลลัพธ์ธรรมชาติของเซลล์อัตโนมัติ แต่ถ้ากดด้วยมือ ต้องเติมโดยตั้งใจ และบ่อยครั้งก็ไม่เป็นเช่นนั้น
ความปลอดภัยและความล้าของผู้ปฏิบัติ
งาน
การกันมือให้ห่างจากอิเล็กโทรดภายใต้แรง และลดภาระการจับซ้ํา ๆ เป็นประโยชน์อย่างแท้จริงในกะงานยาว และกลายเป็นข้อกําหนดด้านความถูกต้องมากกว่าความชอบส่วนตัว
ระบบอัตโนมัติใดที่ทําให้คุณเสียค่าใช้จ่ายนอกเหนือจากทุน
ข้อเสียเหล่านี้จะปรากฏหลังจากติดตั้ง ไม่ใช่ในใบเสนอราคา และเป็นเหตุผลที่เครื่องกดกึ่งอัตโนมัติที่เลือกมาอย่างดีมักจะดีกว่าสินค้าที่ซื้อล่วงหน้าหนึ่งก้าวจากความต้องการ
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์< ="padding:12px 14px;text-align:left;border:1px ทึบ #d0d8f0;">ข้อจํากัด
| เอฟเฟกต์ในทางปฏิบัติ |
| เวลาการเปลี่ยนผ่าน |
การเปลี่ยนเครื่องมือ การยึด และสูตรใช้เวลานานขึ้น ทําให้การผลิตระยะสั้นไม่คุ้มค่าและเส้นเชื่อมระหว่างสินค้าจะว่าง | เปล่า
| ต้นทุนเครื่องมือและตัวยึด |
แต่ละผลิตภัณฑ์ต้องมีชุดของตัวเอง ในโรงงานที่มีหลายผลิตภัณฑ์ ค่านี้อาจสูงกว่าต้นทุนเครื่องจักรในปีแรก |
| ชุดขั้นต่ําที่ประหยัด |
ระบบอัตโนมัติจะผลักคําสั่งเล็ก ๆ ไปยังเครื่องกดด้วยมืออยู่ดี ดังนั้นเครื่องทั้งสองจึงต้องลงที่พื้น |
| การบํารุงรักษาและการแก้ไขปัญหา |
ระบบนิวเมติกส์, เซ็นเซอร์, ตรรกะ PLC และเซอร์โวเพิ่มโหมดความล้มเหลว; การค้นหาข้อผิดพลาดช้ากว่าและมักต้องอาศัยผู้จัดหา |
| การสูญเสียความยืดหยุ่น |
การเปลี่ยนแปลงดีไซน์ในผลิตภัณฑ์อาจทําให้อุปกรณ์ที่ใช้เวลาหลายเดือนในการพัฒนาหมดความหมาย |
| ระยะเวลาการออมชัน |
เซลล์อัตโนมัติมักใช้เวลาหลายเดือนจากคําสั่งซื้อจนถึงผลลัพธ์ที่เสถียร; เครื่องกดแบบแมนนวลสามารถผลิตชิ้นส่วนได้ในสัปดาห์ที่ติดตั้ง |
กรอบการตัดสินใจตามสถานการณ์
เมื่อสมุดคําสั่งซื้อผสมกัน ไม่มีระดับใดที่ชนะทุกสินค้า นี่คือลําดับที่ช่วยตัดสินการซื้อส่วนใหญ่ และเริ่มต้นจากชิ้นส่วนมากกว่าเครื่องจักร
1. จดเวลาการจัดการที่คุณจ่ายในขณะนี้ จับเวลาที่ผู้ควบคุม ไม่ใช่รอบ หากการโหลดและขนถ่ายเป็นปัจจัยหลักในการดําเนินงาน จะมีเพียงระบบอัตโนมัติเท่านั้นที่ครอบคลุมต้นทุนที่แท้จริง
2. นับจํานวนสินค้าที่เครื่องจะต้องใช้งาน ผลิตภัณฑ์ที่ใช้งานอยู่ห้าชิ้นขึ้นไปต่อปีบ่งชี้ถึงเครื่องพิมพ์แบบยืดหยุ่น ไม่ว่าจะมีปริมาณเท่าไรก็ตาม ผลิตภัณฑ์ที่มีอายุการใช้งานยาวนานจะชี้ไปในทางตรงกันข้าม
3. ตรวจสอบว่าเวลาการทําความเย็นทําให้ผู้ปฏิบัติงานว่างเปล่าหรือไม่ ถ้าทําได้ เครื่องกดสองหัวหรือป้อมปืนจะคืนเวลานั้นได้ในต้นทุนที่ต่ํากว่าการผลิตอัตโนมัติมาก — เครื่องมือสําหรับชุดเครื่องมืออัตโนมัติจะอธิบายไว้ในหน้า
high frequency mold
4. ยืนยันว่าชิ้นส่วนสามารถป้อนและจัดวางได้โดยอัตโนมัติ ผลิตภัณฑ์หลายชิ้นที่ดูเหมือนจะเป็นตัวเลือกระบบอัตโนมัติที่ดีไม่สามารถนําเสนอได้อย่างน่าเชื่อถือต่อขั้วไฟฟ้า และแนวคิดนี้ล้มเหลวก่อนการเสนอราคาครั้งแรก ชิ้นส่วนที่มีรอยต่อยาวหรือไม่สม่ําเสมอมักจะเป็นแบบแมนนวลหรือกึ่งอัตโนมัติ เช่นในเครื่องเชื่อมเต็นท์ผ้าใบ
canvas tent weld
5. เลือกระดับต่ําสุดที่แก้ข้อจํากัดได้ ถ้าข้อจํากัดคือความสามารถในการทําซ้ําของแรง เครื่องอัดลมจะช่วยแก้ปัญหาได้ ถ้าเป็นช่วงเวลาที่เย็นลง สถานีจะจัดการเอง เฉพาะเวลาจัดการเท่านั้นที่เส้นอัตโนมัติจะสมเหตุสมผล
6. สร้างเส้นทางการอัปเกรด เครื่องพิมพ์ที่รองรับการจัดทําดัชนีอัตโนมัติ การเก็บสูตร และการสัมผัสแบบแห้งสําหรับหุ่นยนต์อยู่แล้ว สามารถถูกทําให้อัตโนมัติในภายหลังได้ การซื้อเครื่องจักรมือที่ไม่มีอนาคตบังคับให้ต้องตัดสินใจลงทุนทั้งหมดในครั้งเดียว
คําถามที่กว้างขึ้นว่าเครื่องจักรประเภทใดเหมาะกับวัสดุและผลิตภัณฑ์ใดอยู่เคียงข้างการตัดสินใจนี้ และครอบคลุมใน การเลือกเครื่องเชื่อมพลาสติกที่เหมาะสมสําหรับ PVC และ TPU
รูปภาพที่ควรขอก่อนตัดสินใจ
<สไตล์ตาราง="ความกว้าง:100%;การยุบขอบ: การยุบ;ขอบด้านล่าง:32px;ขนาดตัวอักษร:15px;">
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ขอ
สไตล์ < ="padding:12px 14px;การจัดแนวข้อความ:ซ้าย;ขอบ:1px ทึบ #d0d8f0;">ทําไมจึงเปลี่ยนการตัดสินใจ
| วิดีโอจับเวลาของวัฏจักรจริง |
แสดงเวลาการจัดการจริงและระยะเวลาที่รอของรอบ ซึ่งแผ่นสเปคไม่เคยแสดง |
| ต้นทุนเครื่องมือสําหรับแต่ละผลิตภัณฑ์ของคุณ |
แปลงราคาเครื่องจักรที่น่าสนใจเป็นต้นทุนโครงการจริงตลอดช่วงผลิตภัณฑ์ |
| ขั้นตอนและเวลาการเปลี่ยนผ่าน |
กําหนดชุดงานที่เล็กที่สุดที่เครื่องสามารถดําเนินการได้อย่างคุ้มค่า |
| การติดตั้งอ้างอิงที่รันประเภทผลิตภัณฑ์ของคุณ |
หลักฐานที่น่าเชื่อถือที่สุด และวิธีที่เร็วที่สุดในการเห็นขอบเขตของแนวคิด |
| อะไหล่และเงื่อนไขการสนับสนุน |
ต้นทุนเวลาหยุดทํางานของเซลล์อัตโนมัติสูงกว่าเครื่องกดที่ยังสามารถใช้งานด้วยมือได้มาก |
คําถามที่พบบ่อย
เครื่องแบบแมนนวลเคยเป็นตัวเลือกที่ดีกว่าในระยะยาวหรือไม่?
ใช่ เมื่อส่วนผสมของผลิตภัณฑ์กว้าง ชุดจะสั้น หรือชิ้นส่วนไม่สามารถป้อนไปยังอิเล็กโทรดได้อย่างน่าเชื่อถือ ในโรงงานเหล่านั้น เครื่องอัดแบบหัวเดียวแบบนิวเมติกที่มีเครื่องมือคุณภาพดีจะมีประสิทธิภาพเหนือกว่าการคํานวณต้นทุนต่อชิ้นส่วนสินค้าอัตโนมัติ เพราะใช้เวลาผลิตสินค้าหลายชนิดแทนที่จะรอเปลี่ยน
ระบบอัตโนมัติช่วยปรับปรุงคุณภาพการเชื่อมหรือไม่?
โดยอ้อม โดยการลบแหล่งที่มาของความแปรปรวนที่ใหญ่ที่สุด — วิธีการวางตําแหน่งของชิ้นส่วน พารามิเตอร์การเชื่อมเองก็เหมือนกัน ในทางปฏิบัติ โรงงานที่ทํางานอัตโนมัติมักจะพบว่าหน้าต่างกระบวนการกว้างขึ้น เพราะการกระจายแรงดันทั่วรอยต่อจะเหมือนกันทุกรอบ
ปริมาตรใดที่สมเหตุสมผลกับบรรทัดอัตโนมัติเต็มรูปแบบ?
ไม่มีจํานวนสากล; จะได้จากความแตกต่างของเงินทุนหารด้วยแรงงานที่ประหยัดได้ต่อชิ้นส่วน โดยสรุป ผลิตภัณฑ์ที่มีจํานวนหลายหมื่นชิ้นต่อปีและใช้เวลาจัดการต่ํากว่าสิบวินาทีต่อชิ้นมักจะคุ้มค่ากับระบบอัตโนมัติ ในขณะที่ปริมาณที่ต่ํากว่าหลักพันมักจะไม่คุ้มค่า เว้นแต่ความสม่ําเสมอหรือการติดตามย้อนกลับจะเป็นปัจจัยหลัก
สามารถอัปเกรดการพิมพ์ด้วยตนเองในภายหลังได้หรือไม่?
บางส่วน หากระบุไว้โดยคํานึงถึงจุดนี้ — การเก็บสูตรอาหาร, การหนีบด้วยพลังงาน, ความสามารถในการจัดทําดัชนี และอินเทอร์เฟซสําหรับการจัดการภายนอก คือคุณสมบัติที่สําคัญ สิ่งเดียวที่ไม่สามารถเพิ่มได้ด้วยต้นทุนต่ําคือขนาดความจุเครื่องกําเนิดไฟฟ้าสําหรับพื้นที่เชื่อมที่ใหญ่กว่ามาก ดังนั้นควรกําหนดขนาดขั้นตอนพลังงานให้เหมาะกับจุดที่ธุรกิจกําลังจะไป ไม่ใช่แค่ตําแหน่งที่ตั้ง
เครื่องแบบหัวคู่อยู่ตรงไหนในการเปรียบเทียบนี้?
อยู่ระหว่างสองขั้วนี้ และมักเป็นคําตอบทางการค้าที่ดีที่สุด โดยการเก็บเครื่องหนึ่งไว้ในขณะที่อีกสถานีเชื่อมและเย็น ช่วยลดแหล่งเวลาที่เสียไปมากที่สุดในการเชื่อม HF — การรอการทําความเย็น — โดยไม่ต้องเสียค่าเครื่องมือและค่าปรับเปลี่ยนสายงานทั้งหมด เมื่อเครื่องจักรต้องถูกสร้างขึ้นโดยอิงกับกระบวนการเฉพาะมากกว่าการกําหนดค่าทั่วไป การแลกเปลี่ยนจะถูกระบุไว้ในคู่มือสําหรับ <สไตล์ href="https://www.chenghaomachinery.com/article/dedicated-machine-complete-guide-to-types-applications-and-selection.html" style="color:#304d99;text-decoration:ขีดเส้นใต้;">ประเภทและการเลือกเครื่องจักรเฉพาะทาง
ควรคํานวณต้นทุนแรงงานอย่างไรเพื่อให้เปรียบเทียบได้อย่างเป็นธรรม?
ใช้ต้นทุนรายชั่วโมงเต็มจํานวนในการดําเนินงานสถานี — ค่าจ้างบวกสวัสดิการ, การควบคุม, การฝึกอบรม และพื้นที่ใช้ที่ผู้ปฏิบัติงานและเครื่องจักรใช้ — แล้วแปลงเป็นต้นทุนต่อชิ้นส่วนโดยใช้เวลาการจัดการที่สมจริง การเปรียบเทียบอัตราค่าจ้างเปล่าระหว่างประเทศโดยไม่เพิ่มภาระ เป็นเหตุผลที่พบบ่อยที่สุดที่โครงการอัตโนมัติได้รับการอนุมัติแล้วไม่คืนทุน
เลือกระดับที่ตรงกับ Order Book ของคุณ
Chenghao Machinery ผลิตเครื่องเชื่อมความถี่สูงแบบแมนนวล แบบนิวเมติก ไฮดรอลิก หัวคู่ แบบหมุน และอัตโนมัติเต็มรูปแบบ กําลังตั้งแต่ 3 kW ถึง 60 kW พร้อมอิเล็กโทรดและอุปกรณ์ยึดที่แต่ละผลิตภัณฑ์ต้องการ ส่งอะไหล่ ความคาดหวังรอบการผลิต และปริมาณรายปีมาให้เรา แล้วเราจะบอกคุณว่าระดับใดคืนทุน — รวมถึงกรณีที่เครื่องง่ายกว่าต้องการ
บริษัท ตงกวน เซิงหาว แมชชีน จํากัด (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
ตงกวน มณฑลกวางตุ้ง ประเทศจีน