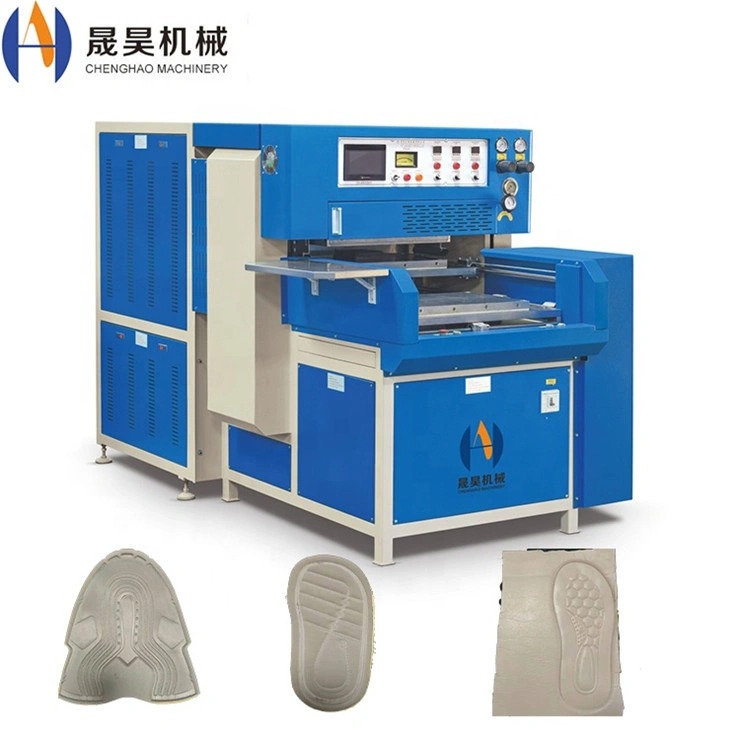
การเชื่อมพลาสติก: วิธีการ, วัสดุ และการประยุกต์ใช้ในอุตสาหกรรม
การเชื่อมพลาสติกเป็นกระบวนการผลิตที่สําคัญซึ่งใช้เชื่อมต่อชิ้นส่วนเทอร์โมพลาสติกอย่างถาวรในอุตสาหกรรมยานยนต์ การแพทย์ บรรจุภัณฑ์ และอิเล็กทรอนิกส์ แตกต่างจากการยึดติดด้วยกาวหรือการยึดด้วยกลไก สร้างพันธะฟิวชันระดับโมเลกุลที่มีความต้านทานดึงถึง 80–95% ของวัสดุต้นกําเนิด คู่มือนี้ครอบคลุมวิธีการเชื่อมหลัก ความเข้ากันได้ของวัสดุ พารามิเตอร์กระบวนการ และเกณฑ์การเลือกอุปกรณ์สําหรับสภาพแวดล้อมการผลิต
1. ภาพรวมวิธีการเชื่อมพลาสติก
วิธีเชื่อมเทอร์โมพลาสติกถูกจัดประเภทตามแหล่งพลังงานที่ใช้เพื่อให้เกิดการไหลหลอมที่ผิวสัมผัสของรอยต่อ แต่ละวิธีได้รับการปรับแต่งให้เหมาะสมกับรูปทรงของชิ้นส่วน ปริมาณการผลิต และประเภทวัสดุเฉพาะ วิธีอุตสาหกรรมหลัก 5 วิธีถูกเปรียบเทียบด้านล่าง
<สไตล์ตาราง="ความกว้าง: 100%; การยุบขอบ: การยุบ; ขอบล่าง: 32px; ขนาดตัวอักษร: 15px;">
สไตล์ <="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">เมธอด
สไตล์ < ="การเสริมช่องว่าง: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px #d0d8f0 ทึบ;">แหล่งพลังงาน
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">เวลารอบ
สไตล์ < ="การเสริม: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px #d0d8f0 ทึบ; ">ความแข็งแรงของการเชื่อม
สไตล์ <="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">การใช้งานทั่วไป
| ความถี่สูง (HF) |
27.12 MHz สนาม RF |
2–8 วินาที |
85–95% parent |
บรรจุภัณฑ์ PVC, กระเป๋าทางการแพทย์, ผลิตภัณฑ์เป่าลม |
| อัลตราโซนิก |
20–40 kHz การสั่นสะเทือน |
0.1–3 วินาที |
80–92% parent |
ตัวเรือน ABS, ชิ้นส่วน PP, กล่องอิเล็กทรอนิกส์ |
| แผ่นร้อน / แผ่นความร้อน |
สัมผัสแผ่นทําความร้อน |
15–60 วินาที |
88–95% parent |
PE/PP สําหรับแผงหน้าปัดรถยนต์, แผงขนาดใหญ่ |
| ร้อนละลาย |
ปืนกาวร้อน |
10–30 วินาที |
60–80% parent |
บรรจุภัณฑ์, ตกแต่งเฟอร์นิเจอร์, ประกอบเบา |
| การซีลความร้อน |
บาร์ / ความร้อนแรง |
1–5 วินาที |
75–90% parent |
ถุงฟิล์ม, บลิสเตอร์แพ็ค, บรรจุภัณฑ์ยืดหยุ่น |
2. ความเข้ากันได้ของวัสดุและการเชื่อม
สามารถเชื่อมได้เฉพาะวัสดุเทอร์โมพลาสติกเท่านั้น; เทอร์โมเซตและอีลาสโตเมอร์ (เว้นแต่จะปรับแต่งด้วยเทอร์โมพลาสติก) ไม่สามารถเชื่อมได้ ความสามารถในการเชื่อมขึ้นอยู่กับอุณหภูมิการหลอมเหลวที่เข้ากันได้ ดัชนีการไหลของหลอมละลายที่คล้ายกัน และความเข้ากันได้ของโซ่โมเลกุล ตารางด้านล่างแสดงรายการพลาสติกอุตสาหกรรมที่พบบ่อยที่สุดและวิธีการเชื่อมที่แนะนํา
<สไตล์ตาราง="ความกว้าง: 100%; การยุบขอบ: การยุบ; ขอบล่าง: 32px; ขนาดตัวอักษร: 15px;">
สไตล์ < ="การเติมช่องว่าง: 12px 14px; การจัดชิดข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">วัสดุ
สไตล์ <="แผ่นรอง: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px #d0d8f0 ทึบ; ">อุณหภูมิหลอมละลาย (°C)
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">HF
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">อัลตราโซนิก
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">Hot Press
สไตล์ < ="แผ่นรอง: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px #d0d8f0 ทึบ; ">ซีลความร้อน
| PVC (แข็ง/ยืดหยุ่น) |
160–210 |
ยอดเยี่ยม |
ดี |
ดี |
ดี |
| ABS |
210–240 |
แย่ | มาก
ยอดเยี่ยม |
ดี |
Fair |
| PP / PE |
130–170 |
แย่ | มาก
ดี |
ยอดเยี่ยม |
ยอดเยี่ยม |
| PET / PETG |
250–270 |
Fair |
ดี |
ดี |
ดี |
| PC (โพลีคาร์บอเนต) |
260–300 |
แย่ | มาก
ยอดเยี่ยม |
ดี |
Fair |
| ไนลอน (PA) |
220–265 |
แย่ | มาก
ดี |
ดี |
Fair |
| TPU / TPE |
160–200 |
ยอดเยี่ยม |
ดี |
ดี |
ดี |
3. การเชื่อมพลาสติกความถี่สูง: พารามิเตอร์กระบวนการ
การเชื่อมความถี่สูงเป็นวิธีที่นิยมสําหรับเทอร์โมพลาสติก PVC, TPU และโพลาร์ สนามแม่เหล็กไฟฟ้าที่ 27.12 MHz จะทําให้เกิดความร้อนไดอิเล็กทริกภายในวัสดุแทนที่จะให้ความร้อนภายนอก ทําให้เกิดโซนหลอมเหลวที่สม่ําเสมอโดยมีรอยบนพื้นผิวน้อยที่สุด พารามิเตอร์สําคัญของกระบวนการแสดงไว้ด้านล่าง
<สไตล์ตาราง="ความกว้าง: 100%; การยุบขอบ: การยุบ; ขอบล่าง: 32px; ขนาดตัวอักษร: 15px;">
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">พารามิเตอร์
สไตล์ <="การเติมช่องว่าง: 12px 14px; การจัดชิดข้อความ: ซ้าย; ขอบ: 1px #d0d8f0 ทึบ;">ช่วงปกติ
สไตล์ <="การเสริม: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px #d0d8f0 ทึบ;">ผลกระทบต่อรอยเชื่อม
| กําลังขาออก (kW) |
3–60 kW |
กําลังไฟสูง = ความร้อนเร็วขึ้น; ต้องไม่เกินค่าขีดจํากัดอาร์ค |
| เวลาเชื่อม (วินาที) |
0.5–8 วินาที |
เวลานานจะเพิ่มความลึกของการหลอม; เวลานานเกินไปทําให้เกิดการเผาไหม้ทะลุ |
| เวลาการเย็น (วินาที) |
1–10 วินาที |
กําหนดการตกผลึกและความแข็งแรงของข้อต่อสุดท้าย |
| ความดันอิเล็กโทรด (kN) |
0.5–6 kN |
รับประกันการสัมผัสที่ใกล้ชิด; แรงกดส่วนเกินจะละลายออก |
| ช่องว่างอิเล็กโทรด (มม.) |
0.1–0.5 มม. |
ควบคุมความเข้มข้นของฟิลด์; มีผลต่อความกว้างและความลึกของรอยต่อ |
| ความหนาวัสดุ (มม.) |
0.1–8 มม. |
วัสดุที่หนากว่าต้องการกําลังสูงขึ้นหรือเวลาการเชื่อมที่นานขึ้น |
4. การเชื่อมพลาสติกอัลตราโซนิก: พารามิเตอร์กระบวนการ
การเชื่อมด้วยอัลตราโซนิกเปลี่ยนการสั่นสะเทือนทางกลความถี่สูงให้กลายเป็นความร้อนเสียดทานที่ผิวสัมผัส ทําให้สามารถทํารอบได้ต่ํากว่าวินาทีสําหรับตัวเรือนเทอร์โมพลาสติกแข็ง กระบวนการนี้ทําซ้ําได้สูงและเหมาะสําหรับสภาพแวดล้อมห้องปลอดเชื้อเนื่องจากไม่ต้องการวัสดุสิ้นเปลือ
ง
<สไตล์ตาราง="ความกว้าง: 100%; การยุบขอบ: การยุบ; ขอบล่าง: 32px; ขนาดตัวอักษร: 15px;">
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">พารามิเตอร์
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;"ระบบ>20 kHz
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">40 kHz ระบบ
สไตล์ < ="การเติมช่องว่าง: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">หมายเหตุ
| Amplitude (μm) |
20–100 μm |
10–50 μm |
ความกว้างสูงขึ้นสําหรับโพลิเมอร์กึ่งผลึก |
| แรงเชื่อม (แท่ง) |
1–6 bar |
0.5–4 bar |
ออกแบบให้เหมาะสมต่อข้อต่อ |
| เวลาเชื่อม (วินาที) |
0.1–2.0 วินาที |
0.1–1.5 วินาที |
เวลาสั้นลงที่ 40 kHz เนื่องจากการสั่นสะเทือนมวลต่ํา |
| วัสดุแตร |
ไทเทเนียม / อะลูมิเนียม |
ไทเทเนียม |
ไทเทเนียมเหมาะสําหรับชุดที่ทนทานสูง |
| ขนาดชิ้นงานสูงสุด |
ขนาดสูงสุด 400 × 600 มม. |
สูงสุด 200 × 300 มม. |
20 kHz เหมาะสําหรับชุดประกอบขนาดใหญ่ |
5. การออกแบบรอยต่อสําหรับการเชื่อมพลาสติก
รูปทรงของรอยต่อมีความสําคัญเทียบเท่ากับพารามิเตอร์ของเครื่องจักรในการกําหนดคุณภาพรอยเชื่อม ข้อต่อที่ออกแบบไม่ดีจะทําให้เกิดการยึดติดที่อ่อนแอและไม่สม่ําเสมอไม่ว่าจะตั้งค่าเครื่องจักรอย่างไร รูปแบบข้อต่อที่พบได้บ่อยที่สุดสี่แบบมีดังนี้
ข้อต่อบัตต์
รูปทรงที่เรียบง่ายที่สุด; เหมาะสําหรับการอัดร้อนและการเชื่อมท่อ ต้องการการเตรียมพื้นผิวและยึดติดอย่างแม่นยํา ความต้านทานแรงดึง: วัสดุหลัก 70–85%
Energy Director
ซี่ลวดลายสามเหลี่ยมขึ้นรูปเป็นชิ้นส่วนเดียว จะรวมพลังงานอัลตราโซนิกที่ยอด; เป็นมาตรฐานสําหรับชุดเทอร์โมพลาสติกแข็ง ความแข็งแกร่ง: 80–92% เป็นพ่อแม่
รอยต่อเฉือน
การออกแบบแบบแทรกสอด; การไหลของหลอมไหลในแนวข้างตามผิวเฉือน แนะนําสําหรับโพลิเมอร์กึ่งผลึก (PP, PE, ไนลอน) ความแข็งแรง: 85–95% เป็นพ่อแม่
ลิ้นและร่อง
เรขาคณิตที่จัดแนวตัวเองซึ่งมีการหลอมละลายภายใน; เหมาะสําหรับซีลปิดสนิทในชุดทางการแพทย์และการจัดการของเหลว ความแข็งแรง: 80–90% มาจากพ่อแม่
6. การใช้งานในอุตสาหกรรม
การเชื่อมพลาสติกอุตสาหกรรมถูกใช้ในทุกภาคส่วนที่ต้องการรอยต่อโพลิเมอร์ที่แข็งแรง สะอาด และทําซ้ําได้ ตารางด้านล่างแสดงพื้นที่การใช้งานหลัก วัสดุ และวิธีการที่นิยมใช้ในแต่ละอุตสาหกรรม
<สไตล์ตาราง="ความกว้าง: 100%; การยุบขอบ: การยุบ; ขอบล่าง: 32px; ขนาดตัวอักษร: 15px;">
สไตล์ < ="การเติมช่องว่าง: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">อุตสาหกรรม
สไตล์ <="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">แอปพลิเคชัน
สไตล์ < ="การเติมช่องว่าง: 12px 14px; การจัดชิดข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">วัสดุ
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">Preferred Method
| ยานยนต์ |
แผงหน้าปัด, แผงประตู, ถังเก็บของเหลว, บังแดด |
PP, ABS, PC, PA |
อัลตราโซนิก, Hot press, HF |
| Medical |
PVC, PET, PP |
HF, อัลตราโซนิก, ซีลความร้อน |
| บรรจุภัณฑ์ |
ถุงพลิสเตอร์, ถุงยืดหยุ่น, บรรจุภัณฑ์เปลือกหอย |
PVC, PET, PE |
HF, ซีลความร้อน, การขึ้นรูปตุ่มพอง |
| อุปกรณ์อิเล็กทรอนิกส์สําหรับผู้บริโภค |
ตัวเครื่อง, ขั้วต่อ, ตัวเรือน PCB |
ABS, PC, PA |
อัลตราโซนิก |
| อุปกรณ์กีฬา |
ลูกบอลเป่าลม, เต็นท์, อุปกรณ์กันน้ํา, ถุงมือ |
PVC, TPU |
HF |
| Construction |
แผ่นเยื่อกรองน้ํา, ท่อ, เมมเบรนกันน้ํา |
HDPE, PP, PVC |
กดร้อน, เชื่อมอัดขึ้นรูป |
7. คู่มือการเลือกอุปกรณ์
การเลือก สําหรับสายการผลิตต้องตรงตามเกณฑ์ทางเทคนิคห้าข้อกับข้อกําหนดการใช้งาน
01 — ประเภทวัสดุ
ตรวจสอบว่าวัสดุเป็นแบบขั้ว (PVC, TPU — HF-weldable) หรือไม่มีขั้ว (PP, PE, ABS — ต้องใช้อัลตราโซนิกหรือเครื่องกดร้อน) การผสมวัสดุที่ไม่เข้ากันต้องใช้การส่งเสริมการยึดติด
02 — เรขาคณิตส่วน
รอยต่อแบนขนาดใหญ่→ HF หรือซีลความร้อน; รอยต่อซับซ้อน 3 มิติ→อัลตราโซนิกพร้อมแตรสั่งทําพิเศษ; ชุดผนังหนา→เครื่องอัดร้อน มีอิเล็กโทรดและแม่พิมพ์แบบสั่งทําสําหรับรูปทรงที่ไม่เป็นมาตรฐาน
04 — มาตรฐานคุณภาพการเชื่อม
ข้อต่อทางการแพทย์และอวกาศต้องการซีลแบบปิดผนึกแบบปิดสนิทที่มีความแข็งแรง ≥90% — อัลตราโซนิกพร้อมตัวควบคุมพลังงานหรือ HF บรรจุภัณฑ์ทั่วไปอาจรองรับการซีลความร้อนได้ที่ 75–85%
05 — การลงทุนในเครื่องมือ
HF: 200–2,000 ดอลลาร์สหรัฐต่อชุด แตรอัลตราโซนิก: 500–5,000 ดอลลาร์สหรัฐ แผ่นกดร้อน: 300–3,000 ดอลลาร์สหรัฐ นําต้นทุนเครื่องมือมาคํานวณเป็นต้นทุนรวมในการเป็นเจ้าของสําหรับโครงการระยะสั้น
8. การควบคุมคุณภาพในการเชื่อมพลาสติก
คุณภาพของรอยเชื่อมที่สม่ําเสมอต้องการการตรวจสอบกระบวนการอย่างเป็นระบบและโปรโตคอลการทดสอบแบบทําลาย/ไม่ทําลาย ต้องผ่านการตรวจสอบคุณภาพสามมิติ
<สไตล์ตาราง="ความกว้าง: 100%; การยุบขอบ: การยุบ; ขอบล่าง: 32px; ขนาดตัวอักษร: 15px;">
สไตล์ < ="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">ประเภททดสอบ
สไตล์ <="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">เมธอด
สไตล์ <="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">เกณฑ์ Pass
สไตล์ <="padding: 12px 14px; จัดแนวข้อความ: ซ้าย; ขอบ: 1px ทึบ #d0d8f0;">ความถี่
| ความแข็งแรงดึง |
การทดสอบดึง ISO 527 / ASTM D638 |
≥80% วัสดุหลัก UTS |
เริ่มกะ + ทุก 500 ชิ้น |
| ทดสอบลอกผิว |
180° ลอกที่ 50 มม./นาที |
ความล้มเหลวในโซนแม่ ไม่ใช่โซนเชื่อม |
รายชั่วโมงสําหรับฟิล์มยืดหยุ่น |
| การทดสอบแรงดัน / การรั่วไหล |
ความดันอากาศที่ 1.5× ความดันทํางาน |
ไม่มีการรั่วไหลเป็นเวลา 60 วินาที |
100% สําหรับชิ้นส่วนทางการแพทย์และของเหลว |
| การตรวจสอบด้วยสายตา |
10× กําลังขยาย, ตัดขวาง |
ไม่มีช่องว่าง ความพรุน หรือการปิดหนาวเย็น |
ต่อล็อต ตัวอย่าง 5 ชิ้น |
คําถามที่พบบ่อย
ความแตกต่างระหว่างการเชื่อมความถี่สูงกับการเชื่อมอัลตราโซนิกคืออะไร?
การเชื่อมความถี่สูงใช้สนามแม่เหล็กไฟฟ้า 27.12 MHz เพื่อให้ความร้อนกับโพลาร์โพลาร์โพลาร์ (PVC, TPU) ภายใน การเชื่อมด้วยอัลตราโซนิกใช้การสั่นสะเทือนทางกลที่ความถี่ 20–40 kHz เพื่อสร้างความร้อนเสียดทาน ทําให้เหมาะสมกับเทอร์โมพลาสติกแข็ง (ABS, PP, PC) HF สร้างพื้นที่รอยต่อขนาดใหญ่ขึ้น; อัลตราโซนิกช่วยให้เชื่อมขนาดเล็กลงและแม่นยํามากขึ้นด้วยรอบการทํางานต่ํากว่าหนึ่งวินาที
สามารถเชื่อมโพลีโพรพิลีน (PP) ด้วยความถี่สูงได้หรือไม่?
No. PP และ PE เป็นโพลิเมอร์ที่ไม่มีขั้วและไม่ตอบสนองต่อสนาม RF ที่ใช้ในการเชื่อม HF สําหรับ PP วิธีที่แนะนําคือ การเชื่อมด้วยคลื่นเสียงความถี่สูง การเชื่อมด้วยแรงกดร้อน หรือการเชื่อมด้วยเครื่องมือด้วยความร้อน การเติมสารเติมแต่งโพลาร์ในสูตร PP สามารถช่วยให้เกิดการตอบสนองต่อ HF ได้บางส่วน แต่ไม่ใช่แนวปฏิบัติมาตรฐาน
ฉันจะป้องกันการไหม้ทะลุในการเชื่อม PVC ความถี่สูงได้อย่างไร?
Burn-through เกิดจากกําลังไฟที่มากเกินไปเมื่อเทียบกับความหนาของวัสดุและปัจจัยการสูญเสียไดอิเล็กทริก มาตรการป้องกันประกอบด้วย: ลดกําลังไฟฟ้าขาออก ลดเวลาการเชื่อม เพิ่มช่องว่างระหว่างขั้วไฟฟ้า และตรวจสอบให้แน่ใจว่าแผ่นป้องกันอาร์คถูกตําแหน่ง ความหนาและสูตรวัสดุที่สม่ําเสมอเป็นสิ่งสําคัญ — ความแตกต่างของปริมาณพลาสติไซเซอร์จะเปลี่ยนค่าคงที่ไดอิเล็กทริกและต้องปรับพารามิเตอร์
ฉันจะคาดหวังความแข็งแรงในการเชื่อมจากอัลตราโซนิกพลาสติกได้เท่าไร?
รอยเชื่อมอัลตราโซนิกที่ปรับแต่งมาอย่างดีใน ABS และ PC มักจะมีความแข็งแรงต่อแรงดึงของวัสดุหลักได้ถึง 80–92% การออกแบบรอยต่อเฉือนที่ใช้โพลิเมอร์กึ่งผลึก เช่น PP สามารถทําแรงดันได้ถึง 85–95% ความแข็งแรงของการเชื่อมขึ้นอยู่กับการออกแบบรอยต่อ ค่าความกว้าง ความดัน และการตั้งค่าเวลา — พารามิเตอร์ทั้งหมดควรได้รับการตรวจสอบด้วยการทดสอบแบบทําลายก่อนการผลิตเต็มรูปแบบ
เครื่องมือมีอายุการใช้งานนานแค่ไหนในงานเชื่อมความถี่สูง?
อิเล็กโทรด HF ทองเหลืองและทองแดงมักใช้งานได้ 200,000–500,000 รอบภายใต้สภาวะการทํางานปกติ ปัจจัยที่ลดอายุการใช้งานเครื่องมือได้แก่ แรงดันที่มากเกินไป เหตุการณ์อาร์ค และวัสดุที่มีความขัดถู แนะนําให้ตรวจสอบขอบโค้งมนและรอยบุ๋มบนผิวเป็นประจําทุก ๆ ทุก ๆ 50,000 รอบ ควรจัดหาอิเล็กโทรดทดแทนจากข้อกําหนดเดียวกันเพื่อหลีกเลี่ยงการทํางานซ้ํา
Chenghao Machinery สามารถจัดหาโซลูชันเชื่อมแบบกําหนดเองสําหรับการใช้งานที่ไม่เป็นมาตรฐานได้หรือไม่?
ใช่ Chenghao Machinery ให้บริการเครื่องจักรแบบกําหนดเอง
โซลูชันเครื่องจักรเฉพาะสําหรับรูปทรงชิ้นส่วนที่ไม่เป็นมาตรฐาน, การกําหนดค่าหลายสถานี และระบบอัตโนมัติในสายการผลิต การให้คําปรึกษาทางวิศวกรรมครอบคลุมการทดสอบความเข้ากันได้ของวัสดุ การออกแบบอิเล็กโทรด และการรับรองกระบวนการอย่างครบถ้วน ติดต่อทีมเทคนิคพร้อมแบบชิ้นส่วนและข้อกําหนดปริมาณการผลิต
ขอคําแนะนําอุปกรณ์เชื่อมพลาสติก
Chenghao Machinery จัดหาระบบเชื่อมความถี่สูง อัลตราโซนิก และเครื่องอัดร้อนสําหรับการผลิตในอุตสาหกรรม แชร์ประเภทวัสดุ ขนาดชิ้นส่วน และปริมาตรเอาต์พุตของคุณเพื่อรับคําแนะนําอุปกรณ์ที่ตรงกัน
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
ตงกวน มณฑลกวางตุ้ง ประเทศจีน