
บทนํา
บรรจุภัณฑ์บลิสเตอร์ถูกใช้กันอย่างแพร่หลายในอุปกรณ์อิเล็กทรอนิกส์ ฮาร์ดแวร์ ผลิตภัณฑ์ทางการแพทย์ สินค้าอุปโภคบริโภค ของเล่น และสินค้าค้าปลีก ช่วยให้มองเห็นสินค้าได้ชัดเจน พร้อมช่วยปกป้องสินค้าจากฝุ่น การกระแทก และความเสียหายจากการใช้งาน
อย่างไรก็ตาม คุณภาพของบรรจุภัณฑ์บลิสเตอร์ขึ้นอยู่กับมากกว่าเครื่องขึ้นรูปเอง ปัญหาเกี่ยวกับการให้ความร้อน การกระจายวัสดุ การออกแบบแม่พิมพ์ แรงดันขึ้นรูป การตัดแต่ง หรือการปิดผนึก อาจนําไปสู่ข้อบกพร่องที่มองเห็นได้และการสูญเสียจากการผลิต
สําหรับผู้ผลิต การระบุสาเหตุรากฐานของข้อบกพร่องของบรรจุภัณฑ์บลิสเตอร์เป็นสิ่งสําคัญในการลดเศษวัสดุ เพิ่มประสิทธิภาพการผลิต และรักษาคุณภาพผลิตภัณฑ์ให้คงที่
คู่มือนี้ตรวจสอบข้อบกพร่องของบรรจุภัณฑ์บลิสเตอร์ที่พบบ่อย สาเหตุที่เป็นไปได้ และวิธีปฏิบัติในการป้องกัน
อะไรคือสาเหตุของข้อบกพร่องของบรรจุภัณฑ์บลิสเตอร์?
บรรจุภัณฑ์บลิสเตอร์ประกอบด้วยกระบวนการหลายอย่างที่เชื่อมโยงกัน:
-
การเตรียมแผ่นพลาสติก
-
ระบบทําความร้อน
-
การก่อตัว
-
การทําความเย็น
-
การตัดแต่ง
-
การปิดผนึก
ปัญหาในทุกขั้นตอนสามารถส่งผลกระทบต่อแพ็กเกจสุดท้ายได้
หมวดหมู่ข้อบกพร่องที่พบบ่อย ได้แก่:
-
การเกิดข้อบกพร่อง
-
ความแตกต่างของความหนา
-
ข้อบกพร่องของพื้นผิว
-
ปัญหามิติ
-
การตัดแต่งข้อบกพร่อง
-
ปัญหาการปิดซีล
ก่อนเปลี่ยนพารามิเตอร์ของเครื่องจักร ผู้ผลิตควรระบุว่าขั้นตอนใดเป็นสาเหตุของข้อบกพร่อง
1. ความหนาของผนังไม่เท่ากัน
ความหนาของผนังที่ไม่สม่ําเสมอเป็นหนึ่งในปัญหาที่พบบ่อยที่สุดในบรรจุภัณฑ์บลิสเตอร์ที่ขึ้นรูปด้วยความร้อน
บางจุดอาจบางเกินไป ในขณะที่บางจุดยังคงหนาอยู่
สาเหตุที่เป็นไปได้
-
แผ่นทําความร้อนแบบไม่สม่ําเสมอ
-
รูปทรงแม่พิมพ์ที่ซับซ้อน
-
ความลึกในการขึ้นรูปมากเกินไป
-
การกระจายวัสดุที่ไม่เหมาะสม
-
เงื่อนไขการขึ้นรูปที่ไม่ถูกต้อง
วิธีป้องกัน
ผู้ผลิตสามารถปรับปรุงความหนาของผนังได้โดย:
-
การเพิ่มประสิทธิภาพโซนความร้อน
-
ใช้ความหนาแผ่นที่เหมาะสม
-
การปรับปรุงรูปทรงแม่พิมพ์
-
การควบคุมอุณหภูมิการขึ้นรูป
-
การทดสอบการกระจายวัสดุก่อนการผลิตจํานวนมาก
การให้ความร้อนอย่างสม่ําเสมอมีความสําคัญอย่างยิ่ง เพราะแต่ละส่วนของแผ่นอาจต้องการความร้อนต่างกันขึ้นอยู่กับโครงสร้างแม่พิมพ์
2. การขึ้นรูปไม่สมบูรณ์
การขึ้นรูปไม่สมบูรณ์เกิดขึ้นเมื่อพลาสติกที่ถูกให้ความร้อนไม่เข้ารูปกับแม่พิมพ์อย่างสมบูรณ์
ผลลัพธ์อาจรวมถึง:
-
รายละเอียดที่ขาดหายไป
-
โพรงตื้น
-
มุมโค้งมน
-
การจําลองพื้นผิวที่ไม่สมบูรณ์
สาเหตุที่เป็นไปได้
-
อุณหภูมิการขึ้นรูปไม่เพียงพอ
-
สุ
ญญากาศไม่เพียงพอ
-
แรงดันไม่เพียงพอ
-
การ
ระบายอากาศของเชื้อราไม่ดี
-
วัสดุไม่ได้จัดวางอย่างถูกต้อง
แนวทางแก้ไข
ตรวจสอบ:
-
อุณหภูมิความร้อน
-
ประสิทธิภาพสุญญากาศ
-
ระบบแรงดัน
-
การ
ระบายอากาศของเชื้อรา
-
สภาพวัสดุ
สําหรับรูปทรงที่ซับซ้อน การขึ้นรูปด้วยแรงดันอาจให้รายละเอียดที่ดีกว่าการขึ้นรูปด้วยสุญญากาศเพียงอย่างเดียว
3. รอยย่นและรอยพับ
ริ้วรอยอาจปรากฏบนผิวหรือรอบโพรงลึก
สาเหตุที่เป็นไปได้
-
ความร้อนไม่สม่ําเสมอ
-
การจัด
วางวัสดุไม่ถูกต้อง
-
การ
เคลื่อนที่ของแผ่นมากเกินไป
-
การออกแบบแม่พิมพ์ที่ไม่ดี
-
เงื่อนไขการขึ้นรูปที่ไม่ถูกต้อง
การป้องกัน
ผู้ผลิตควร:
-
ปรับปรุงการจัดตําแหน่งแผ่นงาน
-
เพิ่มประสิทธิภาพการกระจายความร้อน
-
ทบทวนรูปทรงแม่พิมพ์
-
ปรับพารามิเตอร์การขึ้นรูป
-
รักษาคุณภาพวัสดุให้สม่ําเสมอ
ตรวจสอบริ้วรอยก่อนที่จะกลายเป็นปัญหาการผลิตซ้ํา
4. สายรัด
เว็บบิ้งเกิดขึ้นเมื่อวัสดุพลาสติกส่วนเกินเกิดรอยพับที่ไม่ต้องการระหว่างโพรงที่อยู่ติดกันหรือรอบลักษณะแม่พิมพ์ที่ซับซ้อน
โดยเฉพาะอย่างยิ่งเมื่อมีโพรงหลายช่องอยู่ใกล้กัน
สาเหตุที่เป็นไปได้
-
การจัดเรียงโพรงที่ไม่ดี
-
การควบคุมวัสดุไม่เพียงพอ
-
การให้ความร้อนที่ไม่เหมาะสม
-
การเคลื่อนย้ายวัสดุมากเกินไป
-
การออกแบบแม่พิมพ์ที่ไม่เหมาะสม
วิธีลดการวางสายรัด
แนวทางแก้ไขที่เป็นไปได้ ได้แก่:
-
การออกแบบระยะห่างช่องว่างใหม่
-
การปรับโซนความร้อน
-
การปรับปรุงการกระจายวัสดุ
-
การปรับเปลี่ยนรูปทรงแม่พิมพ์
-
การเพิ่มประสิทธิภาพเงื่อนไขการขึ้นรูป
การออกแบบแม่พิมพ์มักเป็นหนึ่งในปัจจัยสําคัญเมื่อจัดการกับใยแมงมุมที่คงทน
5. รอยแตกร้าวและการแยกวัสดุ
รอยร้าวอาจเกิดขึ้นเมื่อพลาสติกถูกยืดจนเกินความสามารถในการขึ้นรูป
สาเหตุที่เป็นไปได้
-
อุณหภูมิวัสดุต่ําเกินไป
-
ความลึกในการขึ้นรูปมากเกินไป
-
ความหนาของวัสดุไม่เพียงพอ
-
คุณภาพวัสดุต่ํา
-
มุมแม่พิมพ์คมชัด
การป้องกัน
ผู้ผลิตควรประเมิน:
-
ความหนาของแผ่น
-
อุณหภูมิการขึ้นรูป
-
รัศมีแม่พิมพ์
-
ความลึกของโพรง
-
ลักษณะของวัสดุ
การเปลี่ยนผ่านที่โค้งมนและรูปทรงแม่พิมพ์ที่เหมาะสมสามารถช่วยลดแรงกดดันของวัสดุที่มากเกินไป
6. ผมบางเกินไปที่มุม
มุมและพื้นที่ลึกมักจะยืดตัวมากกว่าส่วนที่ราบเรียบ
ซึ่งอาจทําให้บริเวณบางมากที่อาจทําให้บรรจุภัณฑ์อ่อนแอลง
สาเหตุที่เป็นไปได้
-
การออกแบบโพรงลึก
-
การ
กระจายวัสดุที่ไม่ดี
-
อัตราส่วนการขึ้นรูปที่มากเกินไป
-
โปรไฟล์ความร้อนไม่ถูกต้อง
แนวทางแก้ไข
ผู้ผลิตสามารถพิจารณา:
-
การเพิ่มความหนาแผ่นเริ่มต้น
-
การเพิ่มประสิทธิภาพการทําความร้อน
-
การปรับรูปทรงแม่พิมพ์
-
ใช้เทคโนโลยีการขึ้นรูปที่เหมาะสม
-
การตรวจสอบความลึกของโพรง
สําหรับงานที่ต้องการความทนทาน ควรประเมินการกระจายวัสดุในระหว่างการพัฒนาแม่พิมพ์และผลิตภัณฑ์
7. รอยบนพื้นผิวและรูปลักษณ์ที่ไม่ดี
บรรจุภัณฑ์แบบบลิสเตอร์มักใช้สําหรับสินค้าปลีก ดังนั้นคุณภาพภาพจึงสําคัญ
ปัญหาพื้นผิวอาจรวมถึง:
-
รอยขีดข่วน
-
พื้นที่หม่นหมอง
-
พื้นผิวไม่สม่ําเสมอ
-
เครื่องหมายที่ไม่ต้องการ
-
ความมีเมฆมาก
สาเหตุที่เป็นไปได้
-
พื้นผิวแม่พิมพ์ที่สกปรก
-
ความร้อนมากเกินไป
-
การ
ปนเปื้อนของวัสดุ
-
การระบายความร้อนที่ไม่เหมาะสม
-
เครื่องมือเสียหาย
การป้องกัน
ตรวจสอบอย่างสม่ําเสมอ:
-
แผ่นพลาสติก
-
พื้นผิวแม่พิมพ์
-
ระบบทําความร้อน
-
เครื่องมือขึ้นรูป
-
สภาพแวดล้อมการผลิต
การรักษาความสะอาดและดูแลแม่พิมพ์ให้ดีสามารถปรับปรุงคุณภาพพื้นผิวได้อย่างมาก
8. ฟองอากาศและการกักเก็บอากาศ
ฟองอากาศหรืออากาศที่ถูกกักไว้อาจปรากฏระหว่างพลาสติกกับแม่พิมพ์
สาเหตุที่เป็นไปได้
-
การ
ระบายอากาศของเชื้อราไม่ดี
-
สุ
ญญากาศไม่เพียงพอ
-
การปนเปื้อน
-
ความชื้น
-
การจัดการวัสดุที่ไม่เหมาะสม
แนวทางแก้ไข
ตรวจสอบ:
-
สายสุญญากาศ
-
รูระบายอากาศสําหรับแม่พิมพ์
-
การเก็บรักษาวัสดุ
-
ความสะอาดของแผ่น
-
ความดันสุญญากาศ
กําจัดอากาศอย่างมีประสิทธิภาพมีความสําคัญอย่างยิ่งสําหรับผลิตภัณฑ์เทอร์โมฟอร์มที่มีรายละเอียด
9. การเปลี่ยนรูปหลังจากขึ้นรูป
ตุ่มน้ําอาจดูถูกต้องทันทีหลังจากขึ้นรูป แต่จะเปลี่ยนรูประหว่างการเย็นตัวหรือหลังจากนําออกจากแม่พิมพ์
สาเหตุที่เป็นไปได้
-
การระบายความร้อนไม่เพียงพอ
-
ความเครียดของวัสดุที่ไม่สม่ําเสมอ
-
อุณหภูมิการขึ้นรูปที่สูงเกินไป
-
การควบคุมอุณหภูมิของแม่พิมพ์ที่ไม่ดี
-
การลอกแม่พิมพ์ก่อนกําหนด
การป้องกัน
ผู้ผลิตควรสร้างความเสถียร:
-
สภาพการทําความร้อน
-
สภาพการทําความเย็น
-
อุณหภูมิของแม่พิมพ์
-
ขั้นตอนการถอดแม่พิมพ์
การปล่อยให้พลาสติกที่ขึ้นรูปมีความเสถียรก่อนถอดออกจะช่วยเพิ่มความแม่นยําของขนาดได้
10. ขนาดที่ไม่ถูกต้อง
ความแปรปรวนของมิติอาจก่อให้เกิดปัญหาในระหว่าง:
-
การปิดผนึก
-
การแทรกผลิตภัณฑ์
-
การประกอบ
-
บรรจุภัณฑ์อัตโนมัติ
สาเหตุที่เป็นไปได้
-
ความแตกต่างของความหนาวัสดุ
-
สภาพการขึ้นรูปที่ไม่เสถียร
-
การ
สึกหรอจากแม่พิมพ์
-
ความ
ผันผวนของอุณหภูมิ
-
การระบายความร้อนไม่สม่ําเสมอ
แนวทางแก้ไข
ผู้ผลิตควรตรวจสอบอย่างสม่ําเสมอ:
-
ขนาดสินค้า
-
สภาพของเชื้อรา
-
ความหนาของวัสดุ
-
อุณหภูมิของเครื่องจักร
-
แรงดันขึ้นรูป
การควบคุมกระบวนการทางสถิติสามารถมีประโยชน์สําหรับการผลิตปริมาณมาก
11. คุณภาพการตัดแต่งที่ไม่ดี
หลังจากขึ้นรูปแล้ว ตุ่มน้ํามักจะต้องถูกตัดออก
การตัดแต่งที่ไม่ดีอาจทําให้เกิด:
-
ขอบไม่เท่ากัน
-
เบอร์
-
วัสดุส่วนเกิน
-
ขนาดไม่ถูกต้อง
สาเหตุที่เป็นไปได้
-
เครื่องมือตัดที่สึกหรอ
-
การจัดแนวไม่ถูกต้อง
-
การออกแบบแม่พิมพ์ที่ไม่ดี
-
พารามิเตอร์การตัดที่ไม่ถูกต้อง
การป้องกัน
ตรวจสอบเครื่องมือตัดแต่งเป็นประจําและตรวจสอบให้แน่ใจว่ากระบวนการตัดสอดคล้องกับผลิตภัณฑ์ที่ขึ้นรูปอย่างถูกต้อง
12. การปิดผนึกของตุ่มพองที่ไม่ดี
คุณภาพการขึ้นรูปเป็นเพียงส่วนหนึ่งของกระบวนการบรรจุภัณฑ์เท่านั้น ตุ่มน้ําต้องปิดผนึกอย่างถูกต้องด้วย
ปัญหาการซีลที่พบบ่อย ได้แก่:
-
การ
ยึดติดอ่อนแอ
-
การปิดผนึกไม่สมบูรณ์
-
การซีลไม่สม่ําเสมอ
-
ความเสียหายทางวัตถุ
-
การลอกผิว
สาเหตุที่เป็นไปได้
-
อุณหภูมิไม่ถูกต้อง
-
แรงดันไม่เพียงพอ
-
เวลาปิดผนึกไม่ถูกต้อง
-
วัสดุที่ไม่เข้ากัน
-
เครื่องมือที่ไม่ดี
ผู้ผลิตควรเลือกวิธีการซีลตามวัสดุของบลิสเตอร์และวัสดุรองหลัง
วิธีป้องกันข้อบกพร่องของบรรจุภัณฑ์บลิสเตอร์
การป้องกันข้อบกพร่องมีประสิทธิภาพมากกว่าการแก้ไขหลังการผลิต
1. ควบคุมวัตถุดิบ
รักษาความสม่ําเสมอ:
-
ความหนาของวัสดุ
-
สูตรวัสดุ
-
คุณภาพแผ่น
-
สภาพการเก็บรักษา
2. เพิ่มประสิทธิภาพการทําความร้อน
การให้ความร้อนควรให้โปรไฟล์อุณหภูมิที่เหมาะสมทั่วแผ่น
หลีกเลี่ยงการสมมติว่าอุณหภูมิเดียวเหมาะสมกับทุกผลิตภัณฑ์
3. ดูแลระบบสุญญากาศ
ตรวจสอบ:
-
ความดันสุญญากาศ
-
สายสุญญากาศ
-
การเชื่อมต่อ
-
วาล์ว
-
การ
ระบายอากาศของเชื้อรา
รั่วไหลของสุญญากาศเล็กน้อยอาจส่งผลต่อความสม่ําเสมอในการขึ้นรูป
4. ดูแลแม่พิมพ์และเครื่องมือ
ตรวจสอบแม่พิมพ์เป็นประจําสําหรับ:
-
การสวมใส่
-
ความเสียหาย
-
การปนเปื้อน
-
ช่องระบายอากาศที่ถูกอุดตัน
-
การเปลี่ยนแปลงมิติ
สภาพเครื่องมือมีผลโดยตรงต่อคุณภาพการขึ้นรูป
5. กําหนดมาตรฐานพารามิเตอร์ของเครื่องจักร
บันทึกพารามิเตอร์สําคัญ เช่น:
-
อุณหภูมิความร้อน
-
เวลาการทําความร้อน
-
สภาวะสุญญากาศ
-
ความดัน
-
เวลาการทําความเย็น
-
การตั้งค่าการตัดแต่ง
กระบวนการที่เป็นมาตรฐานช่วยให้การควบคุมการผลิตง่ายขึ้น
รายการตรวจสอบคุณภาพบรรจุภัณฑ์บลิสเตอร์ที่ใช้งานได้จริง
ก่อนเริ่มการผลิตจํานวนมาก ผู้ผลิตควรตรวจสอบ:
-
ข้อกําหนดวัสดุ
-
ความหนาของแผ่น
-
ความ
สม่ําเสมอของความร้อน
-
สภาพของเชื้อรา
-
ประสิทธิภาพสุญญากาศ
-
แรงดันขึ้นรูป
-
ประสิทธิภาพการระบายความร้อน
-
ขนาดสินค้า
-
คุณภาพการตัดแต่ง
-
ความแข็งแรงในการปิดสนิท
การทดสอบปัจจัยเหล่านี้ตั้งแต่เนิ่น ๆ สามารถป้องกันบรรจุภัณฑ์ที่มีข้อบกพร่องจํานวนมากได้
ควรปรับแก้แม่พิมพ์เมื่อไหร่?
ไม่ใช่ทุกปัญหาการขึ้นรูปจะสามารถแก้ไขได้ด้วยการเปลี่ยนแปลงพารามิเตอร์ของเครื่องจักร
หากข้อบกพร่องปรากฏซ้ํา ๆ ในพื้นที่เดิมแม้จะมีสภาพการผลิตที่มั่นคง อาจจําเป็นต้องมีการทบทวนการออกแบบแม่พิมพ์
การปรับแม่พิมพ์ที่เป็นไปได้ ได้แก่:
-
การปรับรูปทรงโพรง
-
การปรับปรุงการระบายอากาศ
-
การเปลี่ยนมุมลม
-
การเพิ่มรัศมีมุม
-
การปรับระยะห่างช่องว่าง
ควรปรับปรุงแม่พิมพ์ร่วมกับการประเมินเครื่องจักรและวัสดุ
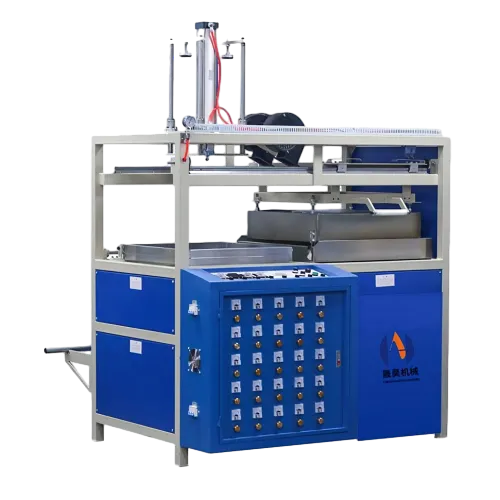
การเลือกอุปกรณ์ขึ้นรูปบลิสเตอร์ที่เหมาะสม
เครื่องขึ้นรูปบลิสเตอร์ที่เชื่อถือได้ควรให้การควบคุมที่มั่นคงในเรื่องต่อไปนี้:
-
ระบบทําความร้อน
-
การก่อตัว
-
สุญญากาศ
-
ความดัน
-
การทําความเย็น
สําหรับผู้ผลิตที่ผลิตบรรจุภัณฑ์ที่ซับซ้อน อุปกรณ์ควรสนับสนุนเครื่องมือที่เหมาะสมและปรับแต่งกระบวนการได้ด้วย
ควรเลือกเครื่องตาม:
-
ขนาดสินค้า
-
ประเภทวัสดุ
-
ความหนาของแผ่น
-
การออกแบบโพรง
-
ปริมาณการผลิต
-
ระบบอัตโนมัติที่จําเป็น
ทําไมต้องเลือกเฉิงหาวสําหรับโซลูชันบรรจุภัณฑ์บลิสเตอร์?
Chenghao Machinery ให้บริการโซลูชันอุปกรณ์สําหรับการขึ้นรูปพลาสติก การปิดผนึก และการเชื่อม
ความสามารถของผลิตภัณฑ์ประกอบด้วย:
-
เครื่องขึ้นรูปบลิสเตอร์
-
เครื่องซีลบลิสเตอร์
-
เครื่องความถี่สูง
-
อุปกรณ์เชื่อมพลาสติก
-
เครื่องอัลตราโซนิก
-
เครื่องจักรที่ปรับแต่งได้
สําหรับผู้ผลิตที่ประสบปัญหาบรรจุภัณฑ์บลิสเตอร์ซ้ํา ๆ วิธีแก้ไขที่ถูกต้องอาจรวมถึงการวิเคราะห์วัสดุ การปรับแต่งพารามิเตอร์ของเครื่องจักร การปรับปรุงแม่พิมพ์ และการกําหนดค่าอุปกรณ์
เฉิงหาวสามารถช่วยประเมินความต้องการการผลิตและพัฒนาโซลูชันบรรจุภัณฑ์ที่เหมาะสม
บทสรุป
ข้อบกพร่องของบรรจุภัณฑ์บลิสเตอร์อาจเกิดจากหลายปัจจัย เช่น ความแตกต่างของวัสดุ การให้ความร้อนไม่สม่ําเสมอ ประสิทธิภาพสุญญากาศที่ไม่ดี การออกแบบแม่พิมพ์ สภาพการเย็น การตัดแต่ง และการปิดผนึก
วิธีที่มีประสิทธิภาพที่สุดในการปรับปรุงคุณภาพคือการมองกระบวนการขึ้นรูปทั้งหมดเป็นระบบเดียวกัน
ผู้ผลิตควรให้ความสําคัญกับ:
-
วัตถุดิบที่สม่ําเสมอ
-
การให้ความร้อนที่เสถียร
-
สุญญากาศและแรงดันที่เชื่อถือได้
-
การออกแบบแม่พิมพ์ที่เหมาะสม
-
การ
ระบายความร้อนแบบควบคุม
-
การตัดแต่งที่แม่นยํา
-
การปิดผนึกที่เชื่อถือได้
-
การบํารุงรักษาอุปกรณ์เชิงป้องกัน
ด้วยการควบคุมปัจจัยเหล่านี้อย่างเป็นระบบ ผู้ผลิตสามารถลดเศษวัสดุ ปรับปรุงรูปลักษณ์บรรจุภัณฑ์ และบรรลุการผลิตที่สม่ําเสมอมากขึ้น
ติดต่อ Chenghao Machinery เพื่อพูดคุยเกี่ยวกับความท้าทายในการบรรจุบลิสเตอร์ของคุณและค้นหาโซลูชันการขึ้นรูปหรือซีลที่เหมาะสมกับความต้องการการผลิตของคุณ